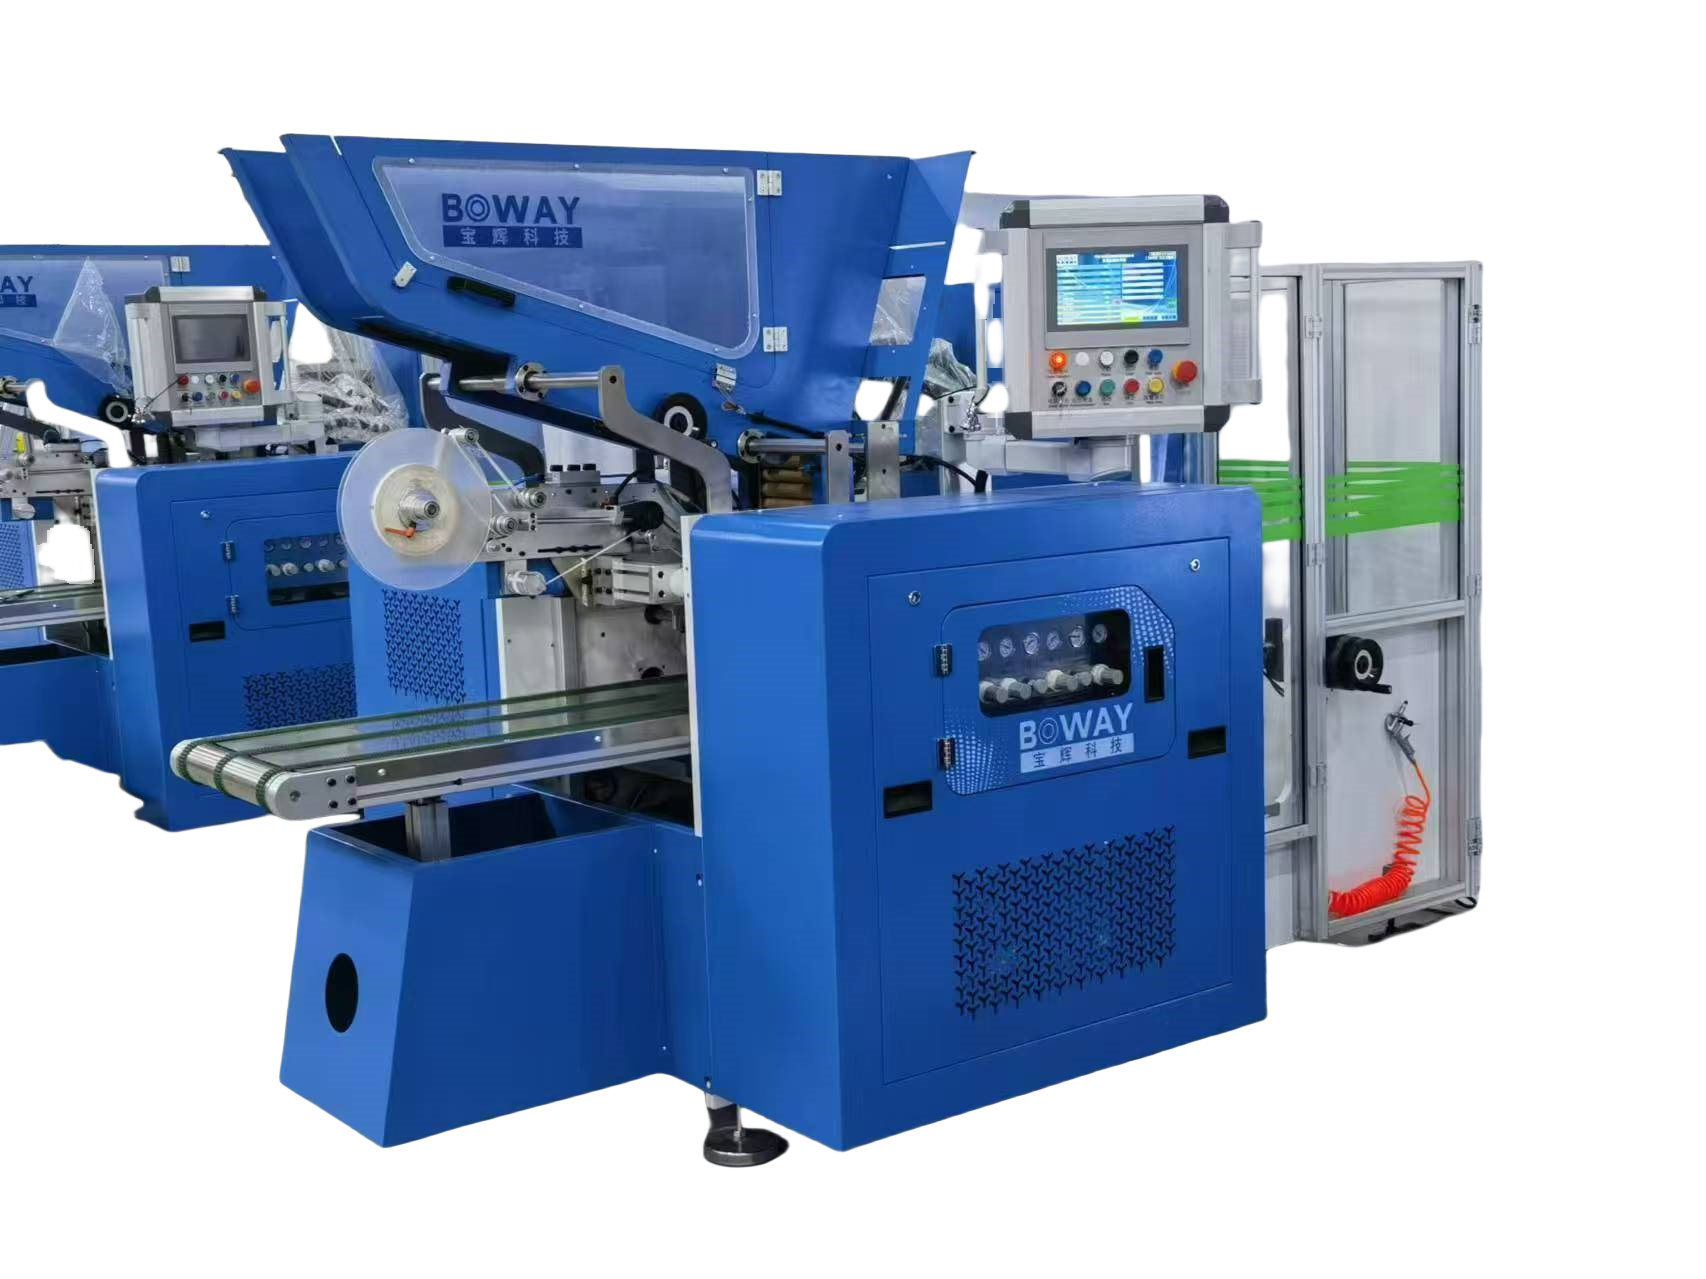
A aquisição de máquinas de embalagem com base apenas na velocidade de produção é um passo em falso caro para qualquer fabricante. Os compradores muitas vezes ignoram como as propriedades das matérias-primas determinam o design complexo dos equipamentos. A realidade operacional é clara e inevitável. O grau, a espessura e a têmpera da liga da sua folha determinam estritamente os requisitos mecânicos da prensa, dos sistemas de alimentação e das ferramentas.
Uma incompatibilidade entre as especificações da folha e as capacidades da impressora cria graves gargalos na produção. Isso leva ao desgaste prematuro do molde, altas taxas de refugo e quebras frequentes da folha na linha de produção. Ao ignorar a física dos materiais, você sacrifica a produtividade e aumenta o dispendioso tempo de inatividade. Cada golpe mecânico depende muito da sinergia material.
Este artigo fornece uma estrutura de avaliação técnica para compradores de equipamentos modernos. Você aprenderá como alinhar de forma eficaz as estratégias de matéria-prima com as capacidades das máquinas. Orientamos você na avaliação do limite de escoamento, tipos de ligas e variáveis de espessura antes de assinar qualquer despesa de capital.
Principais conclusões
A composição da liga (por exemplo, 8011 vs. 3003) influencia diretamente a tonelagem necessária da prensa e a metalurgia do molde.
As variações de espessura da folha exigem sistemas de controle de tensão altamente calibrados nas unidades de alimentação e rebobinamento.
Materiais pré-lubrificados ou revestidos requerem adaptações específicas da máquina para evitar defeitos de furo durante a estampagem profunda.
Combinando a resistência ao rendimento com as capacidades da máquina
A física da estampagem profunda governa todas as operações de estampagem bem-sucedidas. A resistência à tração e a porcentagem de alongamento são métricas críticas. Eles determinam a capacidade mínima necessária da prensa pneumática. A resistência à tração determina quanta força bruta você precisa para deformar o material. O alongamento determina até que ponto o metal pode esticar antes que ocorra o rompimento. Você deve analisar essas propriedades cuidadosamente. Eles definem suas necessidades básicas de hardware.
Cálculos de tonelagem exigem alinhamento de engenharia preciso. Os compradores podem escolher entre impressoras padrão (45T a 63T) e impressoras de alta capacidade (80T e superiores). Esta decisão depende inteiramente da rigidez pretendida da matéria-prima. Especificar demais sua máquina desperdiça um capital valioso antecipadamente. A subespecificação causa tensão severa no motor e cursos paralisados durante a operação contínua. Você deve alinhar sua força de pressão com seu perfil de liga específico.
Gráfico de comparação de tonelagem de imprensa
Capacidade de imprensa
Rigidez Ideal do Material
Aplicativos comuns
Impacto Operacional
Padrão (45T–63T)
Força de rendimento baixa a média
Recipientes domésticos padrão, ligas macias
Alta velocidade, menor consumo de energia
Alta capacidade (80T+)
Alto rendimento
Panelas resistentes, bandejas para catering de aviação
Evita travamentos do motor, manuseia materiais rígidos
Os requisitos do sistema de alimentação também dependem fortemente da rigidez do material. Você deve combinar seus alimentadores servo-acionados com as demandas físicas da folha. Materiais de alto rendimento resistem ao desenrolamento e à alimentação. Eles exigem mecanismos de fixação mais pesados para manter o alinhamento. Se suas pinças estiverem muito fracas, ocorrerá microdeslizamento. Esse deslize arruína a precisão da indexação. Em última análise, causa graves greves descentralizadas e produtos rejeitados. Revise cuidadosamente as especificações da sua máquina de recipiente de papel alumínio para garantir uma alimentação robusta o suficiente para o seu material.
Melhores Práticas: Sempre teste os limites de alongamento do seu material em um laboratório antes de finalizar a tonelagem da prensa.
Erro comum: comprar uma prensa 80T para folha macia 8011 limita desnecessariamente a velocidade do ciclo.
Liga 8011 vs. 3003: Impacto nas ferramentas e na longevidade do molde
A avaliação da liga 8011 revela por que ela continua sendo o padrão básico para embalagens. É uma liga mais macia e altamente moldável. Os fabricantes o preferem para recipientes padrão para serviços de alimentação. Por ser mais macio, permite moldes de liga de aço padrão. Você pode obter tempos de ciclo mais rápidos facilmente. O metal mais macio cria um desgaste significativamente menor da ferramenta em milhões de golpes. Seus intervalos de manutenção permanecem previsíveis e gerenciáveis.
A avaliação da liga 3003 apresenta desafios mecânicos totalmente diferentes. Esta liga foi projetada para aplicações pesadas, como assadeiras e contêineres de aviação. Possui maior teor de manganês. Isso o torna estruturalmente mais duro e muito mais abrasivo. O atrito operacional aumenta drasticamente durante o processo de estampagem profunda. Esta natureza abrasiva causa desgaste acelerado nos anéis de corte e nas matrizes do punção. Os moldes padrão falharão prematuramente.
Você precisa de uma estrutura de decisão clara para moldes ao alternar entre essas ligas. Atualizar sua metalurgia de ferramentas evita paradas inesperadas. Siga estas diretrizes para determinar seus requisitos de ferramentas:
Analise o volume de produção: Grandes volumes de ligas abrasivas exigem atualizações imediatas do molde.
Selecione o aço certo: atualize para aço ferramenta de alta qualidade (como Cr12MoV) ao usar a liga 3003.
Aplicar tratamentos de superfície: Use revestimentos especializados de titânio ou nitreto para reduzir o atrito nas matrizes do punção.
Folgas do monitor: Ajuste as folgas do punção e da matriz estritamente com base na têmpera específica da liga.
Dinâmica de espessura da folha e integração de rebobinamento
As variáveis de controle de tensão flutuam enormemente com base na espessura da folha. A aplicação de folhas ultrafinas (menos de 40 mícrons) é extremamente delicada. O material se encaixa facilmente sob tensão padrão. Folhas finas requerem rolos dançarinos altamente sensíveis para manter uma teia estável. Por outro lado, a utilização de folhas espessas (até 90 mícrons) apresenta diferentes obstáculos. Folhas grossas resistem a dobrar e desenrolar. Eles exigem desenroladores robustos e servomotores potentes para puxar suavemente o medidor pesado.
A integração da rebobinagem requer sincronização precisa em toda a linha de produção. A coleta de sucata deve funcionar perfeitamente para evitar gargalos. Você deve calibrar seu sistema de sucata de acordo com a resistência específica ao rasgo do material. A integração de uma de alta qualidade máquina rebobinadora de folha de alumínio resolve muitos desses problemas de tensão. A má sincronização entre a prensa e o rebobinador leva a atolamentos imediatos. Uma teia de sucata quebrada interrompe a produção instantaneamente.
A mitigação da taxa de sucata depende muito de uma medição consistente do material. Variações na espessura fazem com que a folha se desloque lateralmente. A espessura consistente mantém a teia perfeitamente centralizada. Esta estabilidade reduz significativamente o desperdício de corte de bordas. Ao controlar a tensão com precisão, você maximiza a relação rendimento por bobina. Cada milímetro de material economizado melhora sua eficiência operacional.
Lubrificação e Revestimentos na Produção
O gerenciamento de atrito é um componente crítico para o sucesso da fabricação de contêineres. O processamento do alumínio puro cria intenso atrito metal com metal. Esse atrito leva diretamente a escoriações e rasgos durante o processo de estampagem profunda. Você deve implementar sistemas de lubrificação robustos. Lubrificadores automáticos por gota ou por spray aplicam uma película microscópica de óleo uniformemente. Este filme permite que a folha deslize suavemente para dentro da cavidade do molde sem emperrar.
O manuseio de folhas pré-revestidas ou sem rugas exige adaptações específicas da máquina. As impressoras padrão não conseguem processar esses materiais premium de maneira eficaz. As folhas revestidas com polímero ou lacadas comportam-se de maneira diferente sob pressão. Você pode precisar de moldes aquecidos para evitar que o revestimento rache. Você também deve implementar parâmetros de folga modificados. Essas adaptações precisas são obrigatórias para de alta qualidade a fabricação de recipientes de alimentos de folha de alumínio . A falta de adaptação prejudica o acabamento premium.
A prevenção de defeitos está diretamente correlacionada com a consistência da lubrificação do material. A lubrificação insuficiente causa arrasto localizado dentro da matriz. Esse arrasto estica a folha além do seu ponto de ruptura. Causa diretamente defeitos pinhole e microfissuras nos cantos do recipiente. Ao manter um limite de lubrificação perfeito, você elimina essas falhas estruturais. Suas lixeiras permanecem vazias e seu controle de qualidade ocorre sem problemas.
Selecionando um fornecedor para versatilidade de materiais
Avaliar a competência de engenharia é a etapa mais crítica na aquisição. Muitos fornecedores simplesmente vendem impressoras padrão prontas para uso. Você deve avaliar se um potencial fornecedor de máquinas para recipientes de folha de alumínio realmente entende as restrições metalúrgicas. Pergunte-lhes como a resistência à tração afeta a seleção do motor. Pergunte sobre algoritmos de tensão para diferentes medidores. Uma equipe de engenharia competente personaliza o equipamento de acordo com as propriedades específicas do material.
Os protocolos de Teste de Aceitação de Fábrica (FAT) devem ser rigorosos e realistas. Nunca aceite um teste usando as bobinas de demonstração otimizadas do fornecedor. As bobinas de demonstração são selecionadas especificamente porque funcionam perfeitamente. Você deve insistir em operar suas próprias bobinas de materiais específicos durante o FAT. Observe como a máquina lida com sua liga, espessura e têmpera exatas. Isso revela a verdadeira capacidade do equipamento.
A capacidade de atualização modular protege seu investimento inicial. A sua cadeia de abastecimento de matérias-primas provavelmente mudará no futuro. Você pode mudar de 8011 para 3003 com base na disponibilidade do mercado. Procure máquinas que permitam a troca fácil de componentes principais. Você deverá ser capaz de atualizar facilmente controladores de tensão, lubrificadores e placas de molde. Essa flexibilidade garante que sua linha de produção se adapte perfeitamente às futuras demandas do mercado.
Conclusão
O alinhamento estratégico entre suas matérias-primas e seus equipamentos é absolutamente vital. Uma máquina de embalagem de papel alumínio é tão eficiente quanto sua compatibilidade com a matéria-prima. Quando você ignora a física dos materiais, você provoca falhas mecânicas e altas taxas de refugo. A combinação entre limite de escoamento, tipos de liga e perfis de espessura garante uma produção suave e contínua.
Suas próximas etapas exigem planejamento e sequência cuidadosos. Finalize completamente sua estratégia de fornecimento de materiais. Entenda exatamente quais ligas e espessuras você irá processar. Defina primeiro seu portfólio completo de produtos. Somente depois de garantir essas variáveis de material você deverá finalizar as especificações da máquina e a tonelagem de prensa necessária. Esta abordagem sequencial garante uma configuração de produção altamente produtiva.
Perguntas frequentes
P: A mesma máquina pode operar ligas de alumínio 8011 e 3003?
R: Sim, desde que a tonelagem da prensa seja suficiente para 3003 e as folgas do molde sejam ajustadas adequadamente.
P: Como a espessura da folha afeta a velocidade de produção?
R: Folhas mais finas geralmente exigem velocidades ligeiramente reduzidas ou controles de servotensão altamente avançados para evitar quebras da folha.
P: Por que ocorrem defeitos pinhole em meus contêineres?
R: Geralmente uma combinação de propriedades insuficientes de alongamento do material, sistemas de lubrificação inadequados na máquina ou cavidades de molde desgastadas.