A diferença entre a velocidade máxima teórica de um fabricante e a produção real no chão de fábrica cria enormes dores de cabeça. As equipes de compras geralmente baseiam os cálculos em capacidades iniciais otimistas. Este passo em falso leva a modelos de retorno do investimento severamente distorcidos. Você acaba comprando equipamentos de conversão esperando um volume alto, mas fica significativamente aquém do esperado. Devemos colmatar esta lacuna. Este artigo fornece aos engenheiros de compras e produção uma estrutura transparente e baseada na realidade. Nosso objetivo é substituir as declarações de fornecedores em condições ideais por dados concretos. Você aprenderá como calcular com precisão a produção real da máquina rebobinadora de folhas . Detalharemos variáveis essenciais como tempos de ciclo, restrições de materiais e curvas de aceleração. Você também verá como a Eficácia Geral do Equipamento impacta diretamente as projeções teóricas. Por fim, descrevemos exatamente como examinar as reclamações do fornecedor antes de finalizar uma compra.
Principais conclusões
- A verdadeira saída da máquina de rebobinamento de folhas exige o cálculo dos tempos de ciclo (tempo de execução + tempo de troca), não apenas a velocidade máxima da bobina.
- Variáveis de Eficácia Geral do Equipamento (OEE) – especialmente tempo de inatividade não planejado e emendas de materiais – normalmente reduzem a produção teórica em 15% a 25%.
- A atualização para uma máquina rebobinadora de folhas de alta capacidade aumenta principalmente a produção, reduzindo os tempos de troca sem valor agregado por meio da automação, em vez de apenas aumentar a velocidade de operação linear.
- Sempre exija testes de aceitação de fábrica (FAT) usando seu medidor exato de folha e especificações básicas para validar as declarações de saída do fornecedor.
A fórmula central: produção teórica vs. real da máquina de rebobinagem de folhas
Você não pode avaliar o equipamento com base apenas na sua velocidade máxima. Uma máquina funcionando a 300 metros por minuto não produz 300 metros de produto acabado a cada minuto. Segundos não produtivos se acumulam rapidamente. Para encontrar a sua verdadeira capacidade, você deve analisar o ciclo mecânico completo.
Cálculo de saída de linha de base (ciclos por minuto)
Começamos definindo as variáveis primárias. Web Speed (V) representa sua velocidade de corrida em metros por minuto. O comprimento do rolo (L) define o comprimento do produto acabado em metros. O Tempo de Troca (Tc) representa o tempo de inatividade entre os rolos acabados, medido em segundos. Você precisa desses três números para calcular seu ciclo base.
Primeiro, calcule seu tempo de execução por rolo (Tr). Este é o tempo que a máquina gasta puxando ativamente o material. Use esta sequência simples:
- Divida o comprimento do rolo desejado (L) pela velocidade da bobina da máquina (V).
- Multiplique o resultado por 60.
- Registre este valor como seu tempo de execução (Tr) em segundos.
A seguir, calcule o tempo total de ciclo. Você simplesmente adiciona seu tempo de execução (Tr) ao tempo de mudança (Tc). Este valor combinado fornece a duração exata necessária para produzir um rolo completo do início ao fim. Se o seu tempo de execução for de 10 segundos e sua máquina levar 5 segundos para cortar e trocar núcleos, o tempo total do ciclo será de 15 segundos.
Traduzindo ciclos para saída de turno
Depois de saber o tempo total do ciclo, aumentar a escala para mudar o volume torna-se uma matemática simples. Você precisa determinar quantos ciclos completos cabem em um único minuto.
- Rolos por minuto: divida 60 pelo tempo total do ciclo. (Exemplo: 60/15 segundos = 4 rolos por minuto).
- Resultado Teórico do Turno: Multiplique seus rolos por minuto por 60 minutos. Em seguida, multiplique esse valor por hora pelas horas produtivas do seu turno. Declaração de placa de identificação
Se você trabalha em um turno de 8 horas e espera 7,5 horas de produção ativa, multiplica sua produção horária por 7,5. Este cálculo fornece seu rendimento teórico máximo absoluto para o dia.
A falácia da “placa de identificação”
Os fornecedores frequentemente destacam o máximo de metros por minuto (m/min) em seus folhetos. Avaliar uma máquina com base estritamente nesta métrica leva a superestimar a capacidade de produção. Uma máquina classificada para 600 m/min pode parecer duas vezes mais produtiva que um modelo de 300 m/min. No entanto, se você operar rolos consumidores curtos de 10 metros, a máquina gastará mais tempo parando, cortando e trocando núcleos do que operando em velocidade máxima.
As altas velocidades da bobina são mais importantes para rolos longos de catering industrial. Para rolos mais curtos, a eficiência da troca domina a equação de produção. Confiar na velocidade da placa de identificação garante um déficit em suas projeções de produção.
Comparação de resultados: placa de identificação vs. mundo real
| métrica | (fornecedor) | Impacto | da aplicação no mundo real na saída |
| Velocidade da Web | 600 m/min máximo | Média de 450 m/min devido aos tempos de rampa | Reduz o rendimento em aproximadamente 20% |
| Tempo de mudança | "Instantâneo" ou 2 segundos | 5-7 segundos incluindo aplicação de cola | Limita jogadas por minuto |
| Tempo de atividade | Operação 100% contínua | 85% devido à emenda do rolo mestre | Reduz o total de turnos em 15% |
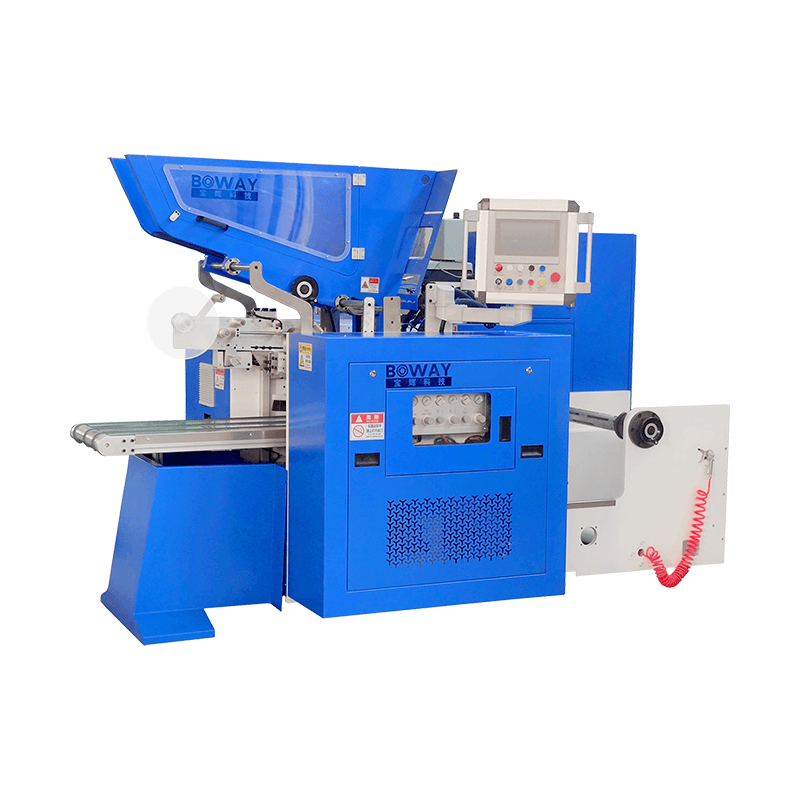
Variáveis materiais e mecânicas que influenciam o cálculo
Os cálculos no papel assumem um comportamento material perfeito. No chão de fábrica, as características da matéria-prima e a mecânica da máquina determinam seus limites reais. Você deve ajustar seus modelos matemáticos para dar conta da realidade física.
Espessura da folha (medidor) e resistência à tração
A folha de alumínio é notoriamente frágil. O medidor do seu florete influencia diretamente a rapidez com que você pode operar o equipamento. Medidores mais finos, particularmente na faixa de 9 a 11 mícrons, possuem resistência à tração muito baixa. Eles rasgam facilmente sob picos repentinos de tensão.
A execução de materiais finos requer a programação de perfis de aceleração reduzidos. A máquina deve acelerar suavemente até a velocidade de operação e desacelerar suavemente. Você não pode utilizar ciclos agressivos de start-stop. Consequentemente, a sua velocidade média de corrida cai muito abaixo do máximo teórico. Se você tentar empurrar uma folha fina até a velocidade máxima da máquina, você provocará quebras frequentes da teia. Uma única pausa na web pode custar de 10 a 15 minutos de inatividade, destruindo a produção do seu turno.
Mecanismos de alimentação e colagem de núcleo
A maneira como sua máquina lida com núcleos de papelão cria grandes variações no tempo de ciclo. Podemos categorizar esses mecanismos em três níveis distintos de eficiência:
- Carregamento manual do núcleo: Um operador desliza núcleos vazios no eixo. Isso introduz a fadiga humana. Os tempos de troca geralmente oscilam entre 15 e 30 segundos.
- Alimentação semiautomática: A máquina coloca os núcleos no lugar, mas os operadores ainda podem aplicar adesivo ou fita manualmente. Espere mudanças em torno de 8 a 12 segundos.
- Sistemas Hot-Melt Totalmente Automatizados: O equipamento carrega automaticamente os núcleos, aplica tiras precisas de cola hot-melt e fixa a teia. Isso reduz o tempo de inatividade para apenas 2 a 4 segundos.
Ao produzir grandes volumes de rolos curtos, atualizar seu mecanismo de colagem gera mais resultados do que atualizar seu motor de acionamento principal.
Descarregamento de rolo concluído
A remoção do produto acabado do eixo de enrolamento também impacta o ciclo operacional contínuo. A remoção manual exige que a máquina pare completamente. O operador deve retirar fisicamente o rolo e inspecioná-lo antes do início do próximo ciclo. Esta dependência do operador cria tempos de atraso inconsistentes.
Mecanismos de auto-ejeção empurram automaticamente o rolo acabado para um sistema transportador. Isto elimina a hesitação do operador. A máquina prende imediatamente o próximo núcleo e retoma o enrolamento. Eliminar a intervenção humana garante que o Tempo Total do Ciclo permaneça uma constante fixa e previsível.
Fatorando OEE (Eficácia Geral do Equipamento) em suas projeções
Não é possível projetar rendimentos precisos sem aplicar os princípios de OEE. A estrutura amplamente aceita de Manutenção Produtiva Total (TPM) divide a eficiência do equipamento em Disponibilidade, Desempenho e Qualidade. A incorporação desses modificadores transforma sua matemática teórica em dados de negócios confiáveis.
Disponibilidade (tempo de atividade x tempo de inatividade)
A disponibilidade mede a proporção de tempo programado que sua máquina realmente gasta em funcionamento. Nenhum equipamento opera continuamente durante um turno inteiro. Você deve deduzir o tempo para paradas planejadas e não planejadas.
A contabilização da manutenção programada, limpeza diária e pausas do operador é obrigatória. Além disso, você deve calcular o tempo perdido nas trocas de rolos master. Quando um rolo enorme de folha se esgota, o operador deve carregar um novo rolo e emendar a teia. Este processo interrompe totalmente a produção. Para operações padrão, uma suposição típica de fundo de funil (BOFU) determina a inclusão de uma perda de disponibilidade de 10% a 15% em suas projeções diárias.
Desempenho (perdas de velocidade)
O desempenho avalia se a máquina funciona em sua velocidade máxima teórica quando está ativa. Conforme mencionado anteriormente, as máquinas não saltam instantaneamente de zero para a velocidade máxima.
Você deve ajustar os cálculos para as fases de aceleração e desaceleração. Durante esses períodos de transição, a teia se move mais lentamente que a velocidade alvo. Para um rolo consumidor de 20 metros, a máquina pode gastar 30% do seu tempo de execução acelerando e desacelerando. Isso significa que ele nunca opera na velocidade máxima em todo o comprimento do rolo. Você deve deduzir 5% a 10% adicionais de sua produção teórica para compensar essas perdas de velocidade inerentes.
Qualidade (taxa de rendimento/sucata)
A produção de rolos não importa se esses rolos falharem no controle de qualidade. A qualidade mede a proporção de unidades aceitáveis versus o total de unidades produzidas. Você deve deduzir a produção de produtos rejeitados.
Os defeitos comuns da folha incluem bordas telescópicas, tensão incorreta (rolos esponjosos) e enrolamento solto no núcleo. Você não pode contar esses rolos descartados em seus números de produção final. Para encontrar seu verdadeiro resultado, você deve aplicar um ajuste final na fórmula.
Ajuste de fórmula: Rendimento Real = Produção Total do Turno × (1 - Porcentagem de Sucata). Se você projetar 10.000 rolos por turno, mas obtiver uma taxa de refugo de 3%, seu rendimento real será de 9.700 unidades vendáveis.
Quando justificar uma máquina rebobinadora de folha de alta capacidade
Os modelos padrão de parar e cortar limitam os limites de produção porque a banda deve parar totalmente durante as trocas. Alcançar níveis mais elevados de produção requer uma arquitetura fundamentalmente diferente. Você deve avaliar se a atualização para maquinário avançado faz sentido financeiramente.
Sistemas de Torre Automatizados
As arquiteturas de torre eliminam o tradicional gargalo start-stop. Uma máquina rebobinadora de folhas de alta capacidade utiliza uma torre rotativa de vários eixos. Enquanto um eixo enrola ativamente a folha em velocidade máxima, o segundo eixo ejeta automaticamente o rolo acabado e carrega um núcleo novo.
Quando o comprimento predefinido é alcançado, a torre gira. A teia é cortada e transferida para o novo núcleo simultaneamente. Isso cria um enrolamento contínuo. As trocas sem parada alteram fundamentalmente a fórmula de saída. Seu tempo de mudança (Tc) torna-se essencialmente zero. Sua produção agora é totalmente determinada pela velocidade da bobina e pela disponibilidade do rolo master.
Integração Robótica
A produção de alto volume cria gargalos secundários a jusante. Se uma máquina torre produz 30 rolos por minuto, os operadores humanos não conseguem embalá-los com rapidez suficiente. Você deve avaliar a integração do manuseio robótico.
Funis automatizados de classificação de núcleos alimentam a máquina continuamente. Os sistemas transportadores de rolos acabados transportam o produto diretamente para as estações de embalagem retrátil ou cartonagem. A implementação desses sistemas elimina gargalos trabalhistas. Eles garantem que a máquina nunca espere por um operador humano. O resultado permanece constantemente previsível durante todo o turno.
Análise de custo por rolo
A automação avançada requer capital significativo. Você justifica esse investimento calculando o ponto de inflexão do custo por rolo. Você deve pesar o preço do equipamento premium em relação às economias operacionais de longo prazo.
Uma máquina de torre contínua produz exponencialmente mais volume por turno do que um modelo padrão. Também requer menos operadores por linha. O preço premium do equipamento é compensado pela redução dos custos de mão de obra direta e pelo volume substancialmente maior por turno. Quando a demanda do mercado excede o máximo teórico das máquinas stop-and-cut padrão, a atualização se torna uma necessidade matemática e não um luxo.
Como examinar as reivindicações de produção do fornecedor antes de comprar
Os fabricantes de equipamentos comercializam suas máquinas de forma agressiva. Você não pode aceitar seus números básicos como garantia. Você deve forçar os fornecedores a provar suas afirmações usando seus parâmetros operacionais específicos.
Exija dados contextuais
Recuse imediatamente reivindicações genéricas de velocidade. Um folheto que diz “Até 500 metros por minuto” não diz nada sobre a produtividade real. Você deve fornecer as especificações exatas do material e exigir cálculos personalizados.
Faça perguntas altamente específicas aos fornecedores: 'Qual é a produção garantida para uma folha de 300 mm de largura e 10 mícrons operando em rolos de consumo de 50 metros ? ' Force-os a mostrar a matemática do tempo de ciclo.
Examine a curva de aceleração/desaceleração
Aprofunde-se na programação da máquina. Verifique exatamente quanto tempo o equipamento leva para atingir a velocidade máxima e quanto tempo leva para frear com segurança.
Tempos de rampa mais lentos diluem fortemente a produção em rolos de comprimento curto. Se o motor precisar de 4 segundos para atingir a velocidade máxima com segurança sem quebrar a folha fina, isso significa 4 segundos de produção em velocidade reduzida por ciclo. Peça ao fornecedor para fornecer um gráfico de perfil de velocidade para o comprimento específico do seu rolo. Isso visualiza exatamente quanto tempo é perdido na aceleração.
Exigir testes realistas de aceitação de fábrica (FAT)
Nunca aprove o equipamento com base em uma demonstração de 5 minutos. Testes curtos não revelam expansão térmica nos freios, alterações na viscosidade da cola ou desvio de tensão.
Exija um teste contínuo de 1 a 2 horas nas instalações do fornecedor antes do envio. Você deve fornecer suas matérias-primas específicas, incluindo o calibre exato da folha e os núcleos de papelão. Meça o OEE exato durante esse FAT prolongado. Registre cada quebra de banda, cada rolo rejeitado e o verdadeiro tempo médio de ciclo. Valide suas declarações de produção com seu cronômetro, não com seu material de vendas.
Conclusão
O cálculo de resultados precisos depende da priorização do tempo total do ciclo e do OEE realista em relação às velocidades máximas teóricas da banda. Não deixe que as capacidades da placa de identificação ditem o seu planejamento de negócios. Você deve levar em conta os limites de aceleração, a fragilidade do material e o impacto real das intervenções manuais no chão de fábrica. A atualização do seu equipamento só faz sentido quando a automação elimina diretamente os segundos de troca não produtivos.
A ação do próximo passo é direta. Descreva seus parâmetros de produção específicos, incluindo comprimento do rolo, largura da bobina, espessura da folha e volume de deslocamento desejado. Crie uma planilha padronizada de projeção de resultados usando as fórmulas fornecidas neste artigo. Exija que todos os fornecedores selecionados preencham sua planilha. Compare suas reivindicações de tempo de ciclo diretamente com sua realidade matemática.
Perguntas frequentes
P: Como o comprimento do rolo afeta a produção real de uma rebobinadeira?
R: Rolos mais curtos exigem trocas mais frequentes. Para rolos consumidores curtos (por exemplo, 5m - 20m), o tempo de troca limita a produção geral muito mais do que a velocidade máxima de operação. Você gasta uma porcentagem maior do seu turno parando, cortando e iniciando, em vez de enrolar ativamente o material.
P: Qual é o tempo de troca padrão para uma máquina semiautomática versus uma máquina totalmente automática?
R: As máquinas semiautomáticas normalmente levam em média 10 a 15 segundos por troca, pois ainda exigem alguma intervenção do operador para colagem ou descarga. Máquinas de torre totalmente automáticas reduzem esse tempo de inatividade para 2 a 5 segundos e, em algumas configurações contínuas, efetivamente zero segundos.
P: Por que minha máquina não atinge a velocidade máxima indicada pelo fabricante?
R: As restrições operacionais geralmente impedem as velocidades máximas. Configurações de tensão inadequadas, rolos master de baixa qualidade que causam quebras de folha e perfis de aceleração suaves necessários para materiais finos forçam você a trabalhar mais devagar. A hesitação do operador durante a descarga manual também reduz as velocidades médias.
P: Como calculo a taxa de sucata na minha produção diária?
R: Acompanhe o peso total da matéria-prima que entra na máquina versus o peso total aceitável do rolo acabado que sai. Subtraia os lançamentos rejeitados (devido a telescopagem ou má tensão) da sua contagem total. Multiplique sua produção teórica total pela porcentagem de rendimento aceitável para encontrar seu número verdadeiro.


