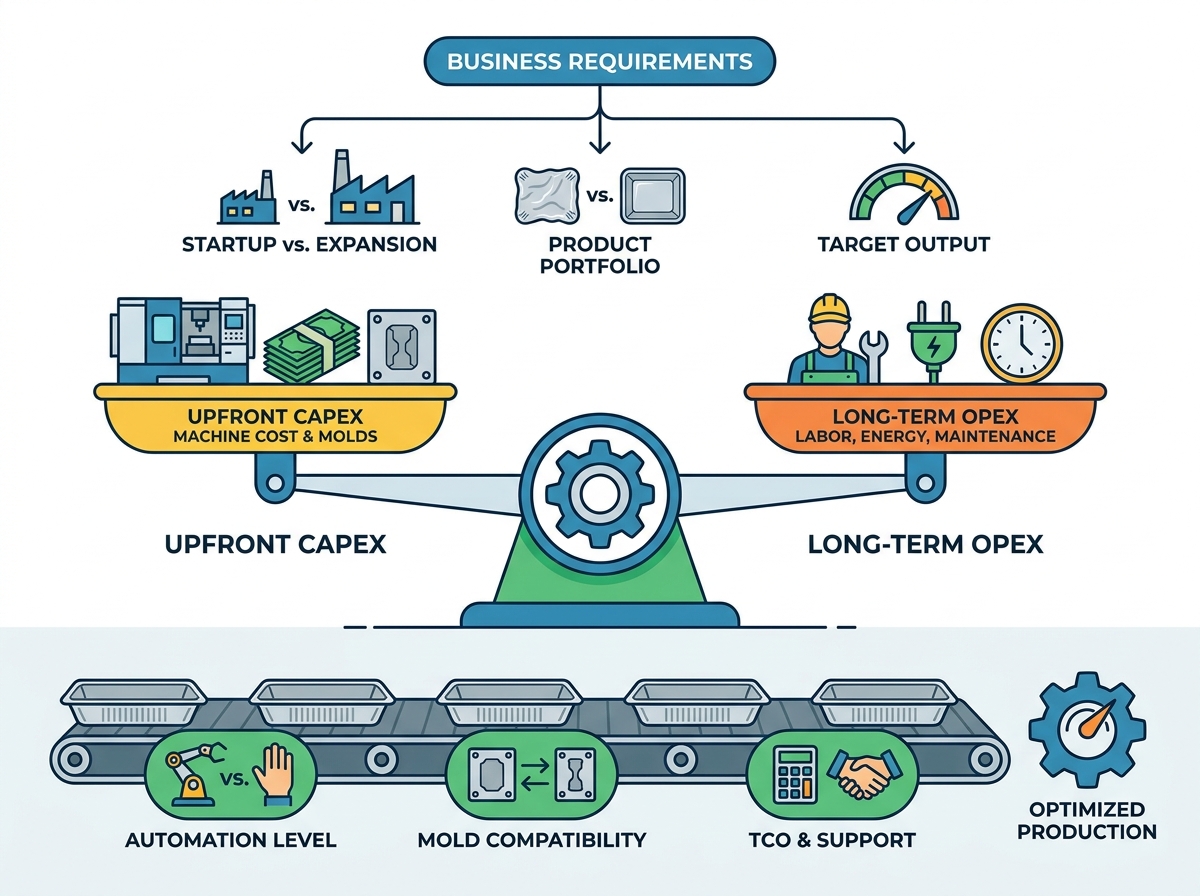
Investir em equipamentos de fabricação de contêineres representa uma importante decisão de capital. Calcular mal a capacidade, a compatibilidade do molde ou os níveis de automação pode corroer rapidamente suas margens de lucro. Quer você dimensione uma instalação de embalagem existente ou lance uma nova linha de produção, selecionar o equipamento certo continua sendo vital. Você deve equilibrar cuidadosamente as despesas de capital iniciais com a eficiência operacional a longo prazo. Comprar o maquinário errado geralmente leva a altas taxas de sucata. Também pode causar trocas lentas e falhas mecânicas frequentes.
Este guia fornece uma estrutura clara para avaliar as especificações do equipamento de forma eficaz. Você aprenderá como combinar os recursos da máquina com seu modelo de negócios. Exploraremos os principais requisitos técnicos, desde a tonelagem da impressora até integrações automatizadas. Você também aprenderá como identificar possíveis riscos ocultos antes de finalizar sua compra. Por fim, fornecemos estratégias para avaliar adequadamente os fabricantes antes de você solicitar um orçamento formal.
Principais conclusões
- O volume de produção determina a tonelagem da prensa: Combine a tonelagem da máquina (por exemplo, 45T, 63T, 80T) com a contagem de cavidades do molde e as dimensões da bandeja desejadas.
- A automação é um protetor de margem: linhas totalmente automatizadas com empilhadores automáticos e enfardadeiras de sucata integrados reduzem significativamente a dependência de mão de obra e o desperdício de material.
- A compatibilidade do molde é crucial: certifique-se de que a máquina possa alternar perfeitamente entre bandejas de catering padrão e produtos de alta precisão (por exemplo, contêineres de parede lisa ou de avião).
- Verifique o suporte do fornecedor antes da compra: priorize os fabricantes que oferecem testes de aceitação de fábrica (FAT) verificáveis, conformidade com CE/ISO e disponibilidade garantida de peças de reposição.
1. Definindo seus requisitos de produção e modelo de negócios
Você deve alinhar suas escolhas de equipamentos com a maturidade atual do seu negócio. As instalações têm necessidades muito diferentes com base em seus estágios de crescimento. Compreender a sua posição exata no mercado evita investimentos excessivos e dispendiosos. Também garante que você não compre um sistema de baixa potência.
Inicialização vs. Expansão
As startups devem priorizar máquinas versáteis e de velocidade média. Esses sistemas flexíveis permitem que os operadores aprendam o negócio sem problemas. Eles também lidam com tiragens de produção menores com eficiência. Em contrapartida, as fábricas estabelecidas exigem soluções diferentes. Eles normalmente exigem linhas dedicadas de alta velocidade e múltiplas cavidades. As instalações estabelecidas concentram-se fortemente na maximização da produção por hora. Eles contam com máquinas otimizadas para ciclos de produção contínuos e pesados.
Mapeamento do portfólio de produtos
Você deve definir as bandejas exatas que pretende produzir. Produtos diferentes requerem configurações mecânicas muito diferentes. Recipientes padrão de parede enrugada toleram pequenas variações de ferramentas. Recipientes de parede lisa de alta qualidade exigem extrema precisão. Contêineres especializados para catering de companhias aéreas exigem controles rigorosos de dimensão. Mapear seu portfólio garante que você selecione dinâmicas de imprensa compatíveis. Se você planeja produzir recipientes com paredes lisas, você precisa de sistemas de lubrificação especializados. Você também precisa de moldes resistentes projetados especificamente para estampagem profunda.
Resultado alvo vs. rendimento real
Muitos compradores confundem a velocidade teórica com o rendimento real. Os golpes por minuto (SPM) de uma máquina indicam sua velocidade máxima teórica. No entanto, o seu rendimento operacional realista será sempre menor. Você deve levar em conta vários atrasos inevitáveis.
- Mudanças de operador: As mudanças de turno pausam naturalmente as linhas de produção.
- Mudanças de rolo de material: Carregar novas bobinas de alumínio leva um tempo valioso.
- Tempo de inatividade para manutenção: A limpeza de rotina e a lubrificação de peças interrompem as operações diárias.
- Remoção de sucata: A eliminação de atolamentos ou esvaziamento de recipientes interrompe o funcionamento contínuo.
Calcule suas metas diárias usando números de rendimento realistas. Uma máquina avaliada em 60 SPM pode realisticamente ter uma média de 45 SPM durante um turno completo.
2. Especificações técnicas básicas a serem avaliadas
As especificações mecânicas determinam diretamente as capacidades da sua fábrica. Escolher a máquina certa para fazer bandejas de folha de alumínio requer o exame de seus componentes estruturais. Peças de baixa qualidade levam ao desgaste rápido e comprometem a qualidade do produto.
Capacidade da prensa (tonelagem)
A tonelagem representa a força de pressão real da máquina. As configurações comuns incluem capacidades de 45T, 63T e 80T. Uma tonelagem maior permite montar moldes maiores. Isso significa que você pode perfurar mais cavidades em um único golpe. Uma prensa 45T lida facilmente com um molde padrão de duas cavidades. No entanto, uma impressora 80T gerencia facilmente uma configuração de quatro ou seis cavidades. Lembre-se de que máquinas mais pesadas exigem pisos de fábrica mais resistentes. Eles também consomem significativamente mais energia industrial. Combine sua tonelagem precisamente com o maior molde previsto.
Sistemas de alimentação
O sistema de alimentação puxa a folha de alumínio para dentro da prensa. A precisão aqui permanece absolutamente crítica. Avalie a qualidade dos servoalimentadores CNC. Servos de alta qualidade garantem comprimentos de passo exatos. A alimentação imprecisa leva a taxas de sucata catastróficas. Rapidamente causa moldes emperrados e ferramentas danificadas. Uma unidade de alimentação confiável mantém a tensão do material perfeitamente consistente. Evita rugas antes mesmo de a folha entrar na matriz.
Componentes Pneumáticos vs. Componentes Mecânicos
Preste atenção especial aos sistemas de embreagem e freio. As embreagens de fricção mecânica tradicionais geralmente se desgastam rapidamente. Eles enfrentam dificuldades durante operações contínuas e de alta velocidade. As embreagens pneumáticas de fricção seca de alta frequência oferecem uma alternativa superior. Eles oferecem protocolos de segurança muito melhores. As embreagens pneumáticas param a prensa quase instantaneamente durante emergências. Eles oferecem precisão de parada exata, protegendo tanto os operadores quanto os moldes caros. Sempre priorize configurações pneumáticas para fabricação moderna.
Capacidades de coleta de sucata
Cada golpe gera sobras de sucata de alumínio. A forma como a máquina lida com esse desperdício define seu fluxo operacional. A remoção manual de sucata exige mão de obra constante e interrompe a produção. Aspiradores de sucata automáticos integrados sugam os resíduos diretamente do molde. As enfardadeiras de sucata esmagam esses resíduos em blocos densos. Esses sistemas integrados são essenciais para operação contínua. Eles também maximizam sua receita de reciclagem ao condensar material para transporte.
3. Avaliação dos níveis de automação e integração de linha
As instalações de produção modernas prosperam com a automação eficiente. A atualização de seus sistemas reduz o erro humano. Também estabiliza suas taxas de produção diárias. Você deve avaliar até que ponto o novo equipamento se adapta ao seu fluxo de trabalho.
Tabela: Comparação de configuração de linha de produção
| Característica | Linha Semiautomática | Linha Totalmente Automática |
| Método de empilhamento | Coleta manual pelos operadores | Empilhadores automáticos (pista única/multipista) |
| Necessidades trabalhistas | Alto (2-3 operadores por linha) | Baixo (1 operador supervisionando) |
| Velocidade de produção | Limitado pelo manuseio humano | Capacidade maximizada da máquina |
| Custo de capital | Menor investimento inicial | Maior investimento inicial |
Semiautomático vs. Totalmente Automático
A escassez de mão de obra continua a atormentar a indústria de embalagens. Você deve comparar cuidadosamente os custos de mão de obra do empilhamento manual com as soluções automatizadas. As configurações semiautomáticas dependem da captura e do encaixotamento das bandejas pelos trabalhadores. Isso limita sua velocidade máxima de produção. Investir em empilhadores automáticos muda drasticamente esta dinâmica. Os empilhadores de múltiplas pistas organizam as bandejas perfeitamente em mangas contadas. A economia nos salários por hora geralmente cobre a atualização do equipamento rapidamente.
Embalagem de fim de linha
A sua produção não termina no empilhador. Considere máquinas que se integrem perfeitamente aos equipamentos posteriores. As máquinas de embalagem retrátil preparam capas de bandeja para exibição no varejo. Equipamentos de embalagem cartonada embalam os produtos para paletização. A verdadeira integração de linha significa que essas máquinas se comunicam eletronicamente. Se a embalagem retrátil emperrar, a prensa principal deverá pausar automaticamente. Isso evita gargalos caóticos no chão de fábrica.
Controles Digitais e IHM
Os operadores interagem diariamente com a Interface Homem-Máquina (IHM). Procure sistemas sofisticados controlados por CLP (Controladores Lógicos Programáveis). Os melhores sistemas utilizam telas sensíveis ao toque coloridas e intuitivas. As IHMs modernas permitem que os operadores salvem parâmetros específicos do molde. Ao trocar um molde, o operador simplesmente carrega a receita salva. Isso define instantaneamente o comprimento da alimentação, a velocidade da prensa e o tempo do empilhador. As receitas digitais reduzem drasticamente o erro humano e reduzem os tempos de troca.
4. Cálculo de despesas operacionais e riscos ocultos
A aquisição de equipamentos envolve muito mais do que a fatura inicial. Você deve antecipar as despesas contínuas necessárias para administrar sua fábrica. Ignorar estes riscos ocultos prejudica gravemente a rentabilidade a longo prazo. O planejamento cuidadoso protege suas previsões financeiras.
Consumo de energia
O uso de energia industrial representa uma enorme despesa mensal. Você deve avaliar a classificação em quilowatts (kW) de toda a linha. Isso inclui o alimentador, a prensa principal, empilhadores e enfardadeiras de sucata. Calcule os custos mensais de energia esperados com base nas tarifas de serviços públicos locais. Um servo motor altamente eficiente pode custar mais antecipadamente. No entanto, consumirá significativamente menos eletricidade durante um período de cinco anos.
Custos de ferramentas e moldes
Os moldes são investimentos significativos e recorrentes nesta indústria. Não subestime o seu impacto financeiro. Moldes de aço de alta qualidade possuem etiquetas de preços premium. No entanto, duram milhões de ciclos antes de necessitarem de renovação. Moldes baratos deformam-se rapidamente sob calor e pressão. Isso leva a bandejas rejeitadas e clientes irritados. Trate a aquisição de moldes como um investimento em infraestrutura crítica e não como uma compra casual.
Logística de Importação e Instalação
A compra de equipamentos no exterior introduz pesadas variáveis logísticas. Você deve levar em consideração as enormes dimensões de envio e os limites de peso. Os custos do frete marítimo flutuam enormemente com base nas condições globais. Calcule antecipadamente todas as taxas de importação locais e taxas de manuseio portuário. Além disso, esclareça se o fornecedor oferece comissionamento no local. Levar um técnico estrangeiro para treinamento de operadores acrescenta grandes despesas de viagem.
Tempo de inatividade de manutenção
Cada hora que sua máquina fica quebrada custa dinheiro. Evite máquinas construídas com peças de desgaste exclusivas e de difícil obtenção. Se um relé personalizado quebrar, você poderá esperar semanas pelo envio internacional. Priorize equipamentos que utilizem componentes elétricos e pneumáticos padronizados. Marcas como Siemens, Festo e Schneider estão disponíveis globalmente. Você pode comprar peças de reposição em lojas locais de suprimentos industriais, minimizando os riscos de tempo de inatividade.
5. Verificação do fornecedor: como avaliar um fabricante
O fabricante que você escolher se tornará seu parceiro comercial de longo prazo. Um fornecedor ruim desaparece assim que o pagamento final é compensado. Você deve examinar vigorosamente suas credenciais antes de assinar contratos.
Padrões de Conformidade e Segurança
A segurança do operador é totalmente inegociável. Insista em certificações CE ou ISO rigorosas do fabricante. Exija documentação detalhada que comprove a conformidade. Examine especificamente as proteções de segurança do operador. A máquina deve possuir cortinas de luz infravermelha sensíveis. Ele precisa de vários botões de parada de emergência facilmente acessíveis. As portas de segurança devem incluir intertravamentos eletrônicos que impeçam o funcionamento quando abertas. Não comprometa a proteção do trabalhador.
Teste de aceitação de fábrica (FAT)
Nunca autorize um pagamento final cegamente. Exija um procedimento documentado de Teste de Aceitação de Fábrica (FAT). O fornecedor deve primeiro operar a máquina em suas próprias instalações. Eles devem usar seu medidor específico de folha de alumínio. Eles devem testar o projeto real do molde em velocidade contínua. Solicite vídeos não editados deste teste. Melhor ainda, compareça pessoalmente ao FAT ou contrate um inspetor local terceirizado. Isso garante que a máquina funcione perfeitamente antes de embarcar no navio.
Acordos de nível de serviço pós-venda (SLAs)
Esclareça todos os termos de garantia por escrito. Um sólido Acordo de Nível de Serviço (SLA) define claramente as responsabilidades. Pergunte sobre seus recursos de diagnóstico remoto. Os CLPs modernos se conectam à Internet, permitindo que os engenheiros dos fornecedores solucionem remotamente bugs de software. Certifique-se de que eles oferecem tempos de resposta garantidos para suporte técnico. Saber que você tem acesso 24 horas por dia, 7 dias por semana à ajuda de engenharia proporciona enorme tranquilidade.
Conclusão
Selecionar uma máquina ideal exige olhar muito além do preço de tabela. Você deve avaliar cuidadosamente a precisão mecânica, desde embreagens pneumáticas até servoalimentadores. Você deve avaliar os recursos de automação para se proteger da escassez de mão de obra. Além disso, priorizar a durabilidade das ferramentas garante qualidade consistente do produto para seus clientes.
Seu próximo passo é uma ação prática. Elabore uma Solicitação de Cotação (RFQ) padronizada. Inclua seus desenhos de bandeja específicos e dimensões alvo. Indique claramente a produção diária necessária. Especifique a tensão local e os requisitos elétricos. Envie esta RFQ unificada para vários fornecedores avaliados. Essa abordagem estruturada permite comparar fabricantes com precisão e garantir o melhor equipamento possível para suas instalações.
Perguntas frequentes
P: Quanto tempo leva para trocar um molde em uma máquina para fazer bandejas de papel alumínio?
R: Os tempos de troca realistas normalmente variam de 2 a 4 horas. Isto depende muito dos sistemas de levantamento da máquina e da habilidade do operador. Máquinas equipadas com elevadores pneumáticos de alta resistência e economia digital de receitas por PLC completam esse processo com muito mais rapidez.
P: Uma máquina pode produzir recipientes de parede lisa e de parede enrugada?
R: Sim, a impressora primária pode lidar com ambos. No entanto, os designs dos moldes diferem completamente. A produção de paredes lisas também exige uma precisão de alimentação muito maior. Freqüentemente, requer sistemas de lubrificação especializados de qualidade alimentar que podem faltar nas configurações padrão de parede enrugada.
P: Qual é o prazo de entrega padrão para a fabricação deste equipamento?
R: Os prazos de entrega padrão geralmente ficam entre 45 e 90 dias. Este cronograma leva em conta a montagem estrutural, fiação e fabricação de moldes personalizados. Moldes complexos com múltiplas cavidades geralmente determinam a parte mais longa desse cronograma de fabricação.
P: Que espessura de folha de alumínio essas máquinas podem processar?
R: As máquinas padrão processam medidores de folhas que variam entre 30 e 120 mícrons. O processamento de medidores mais espessos requer ajustes específicos na configuração da prensa. Também exige fixação pneumática mais forte no servo de alimentação para evitar deslizamento do material.


