A compra de uma empacotadora representa um grande gasto de capital para qualquer instalação de fabricação. Os gerentes de fábrica muitas vezes se fixam em velocidades teóricas máximas para justificar antecipadamente esse enorme investimento. No entanto, esse foco estreito geralmente sai pela culatra quando as máquinas chegam à área de produção. Os compradores enfrentam constantemente um difícil dilema hoje. Eles devem equilibrar as demandas agressivas de produtividade com as duras realidades físicas dos materiais de embalagem imperfeitos. Ignorar a variabilidade natural do material cria inevitavelmente gargalos catastróficos quando máquinas rápidas tentam processar peças corrugadas inconsistentes. Nosso objetivo é corrigir essa desconexão operacional. Nosso objetivo é fornecer às equipes de operações e compras uma estrutura altamente concreta e prática. Você descobrirá exatamente como avaliar adequadamente especificações de equipamentos complexos. Mostraremos como priorizar a Eficácia Geral do Equipamento (OEE) em vez de métricas de pico enganosas. Por fim, você aprenderá estratégias comprovadas para mitigar riscos dispendiosos de integração antes de assinar um pedido de compra.
Principais conclusões
- Velocidade nominal versus rendimento real: A “velocidade máxima” anunciada de uma máquina raramente reflete uma velocidade de produção sustentável; OEE é a verdadeira métrica de sucesso.
- A qualidade do material determina o limite de velocidade: Deformação do papelão ondulado, esmagamento do canal e tolerâncias de corte impactam severamente a confiabilidade de uma máquina embaladora de caixas de alta velocidade.
- Taxa de mudança: A flexibilidade da máquina (compatibilidade da caixa entre vários SKUs) geralmente é prejudicada pela velocidade máxima.
- Prova antes da compra: O Teste de Aceitação de Fábrica (FAT) com amostras de caixa do pior cenário é obrigatório para validar declarações de desempenho.
Além da folha de especificações: definindo a verdadeira velocidade da máquina embaladora de caixas
Os engenheiros frequentemente avaliam equipamentos de embalagem usando máximos teóricos. Os fabricantes listam uma taxa de ciclo específica em seus folhetos. Este número representa a capacidade de funcionamento a seco do próprio mecanismo. Ele pressupõe condições perfeitas, zero falhas de material e fluxo ininterrupto do produto. A velocidade operacional conta uma história muito diferente. Ele mede o rendimento sustentado usando produtos reais embalados em caixas reais. Ao avaliar as opções, você deve examinar cuidadosamente as métricas de velocidade da máquina embaladora de caixas . As velocidades de funcionamento a seco não significam nada se a máquina travar constantemente na área de produção.
Você não pode olhar para o mecanismo de empacotamento isoladamente. O manuseio de produtos upstream determina seu verdadeiro teto de produção. Os sistemas de alimentação devem acumular, orientar e agrupar produtos de forma perfeita. Se um braço robótico embala 60 caixas por minuto, mas o desviador a montante agrupa apenas 40 cargas de caixas por minuto, sua velocidade máxima é 40. As áreas de acumulação a montante geralmente criam o gargalo real. Você precisa de uma sincronização perfeita entre a entrega do produto primário e a estação de montagem da caixa.
Os gerentes de fábrica devem desviar seu foco dos casos brutos por minuto (CPM). A Eficácia Geral do Equipamento (OEE) serve como a métrica definitiva de sucesso. Considere uma realidade matemática simples. Uma máquina operando com eficiência de 95% a 30 CPM produz consistentemente mais produtos acabados do que uma máquina operando com eficiência de 70% a 40 CPM. A máquina mais lenta e altamente confiável gera resultados previsíveis. Ele reduz a fadiga do operador e evita a dispendiosa privação posterior.
Você deve estabelecer linhas de base de velocidade realistas com base na arquitetura da máquina. Diferentes projetos mecânicos suportam inerentemente diferentes taxas de produção. As máquinas de movimento contínuo suportam velocidades muito mais altas do que os sistemas de movimento intermitente. Os sistemas de carga superior, carga lateral e envolvente apresentam limites operacionais distintos.
Comparação de arquitetura comum do Case Packer
| Tipo de arquitetura | Faixa de velocidade típica (CPM) | mais adequada para | tipo de movimento |
| Carga lateral intermitente | 15 - 35 | Caixas, caixas rígidas, produtos bloqueados | Iniciar e parar |
| Carga superior robótica | 20 - 50 | Bolsas flexíveis, itens delicados, garrafas | Separação multieixos |
| Envolvimento Contínuo | 40 - 75+ | Latas, potes e blocos sólidos de grande volume | Fluxo contínuo |
Compatibilidade com embalagens cartonadas: a restrição oculta na produção em alta velocidade
O papelão ondulado se comporta como um material vivo. Ele reage fortemente às mudanças ambientais em suas instalações. Umidade, flutuações de temperatura e condições inadequadas de armazenamento em armazém causam deformações nas placas. Essa deformação causa estragos em equipamentos automatizados. Uma placa empenada resiste às ventosas projetadas para retirá-la do carregador. Prende-se nas guias metálicas durante a fase de montagem. A passagem de material empenado por uma estação de montagem rápida garante congestionamentos frequentes e falhas de coleta.
O design estrutural da placa também determina o desempenho. Diferentes perfis de canal, como canais B, C e E, respondem de maneira diferente ao estresse mecânico. A flauta E oferece uma superfície mais lisa, permitindo que as ventosas estabeleçam vedações fortes. Placas de flauta C mais espessas requerem arados mecânicos mais agressivos para dobrar as abas corretamente. O alto conteúdo reciclado complica ainda mais a situação. As fibras recicladas são mais curtas e mais fracas. Eles espalham poeira nos sistemas pneumáticos e rasgam facilmente sob tensão mecânica. A integração de uma máquina embaladora de caixas de alta velocidade exige um rigoroso controle de qualidade do papelão ondulado.
As tolerâncias dimensionais apresentam outro grande obstáculo. Os fabricantes de caixas sempre têm uma pequena margem de erro em seus processos de corte e colagem. No entanto, os empacotadores automatizados operam com tolerância zero para variações severas. Uma variação de fração de polegada na junta do fabricante faz com que as caixas fiquem fora do quadrado. Linhas vincadas desalinhadas forçam os braços mecânicos a aplicar pressão desigual. Em velocidades lentas, uma máquina pode forçar uma caixa imperfeita através do sistema. Em altas velocidades, essas pequenas variações causam congestionamentos catastróficos.
O método de vedação escolhido afeta drasticamente o tamanho e a velocidade da máquina. Normalmente você escolhe entre cola quente e fita sensível à pressão. O adesivo hot melt requer tempos de compressão específicos e matematicamente definidos. A cola deve curar antes que as abas se abram. Se você operar a máquina mais rápido, o case gastará menos tempo na seção de compressão. Para manter altas velocidades com hot melt, você deve alongar fisicamente a seção de compressão da máquina. A vedação da fita evita esse problema de tempo de compressão, mas os cabeçotes da fita exigem trocas frequentes de rolo, afetando o OEE.
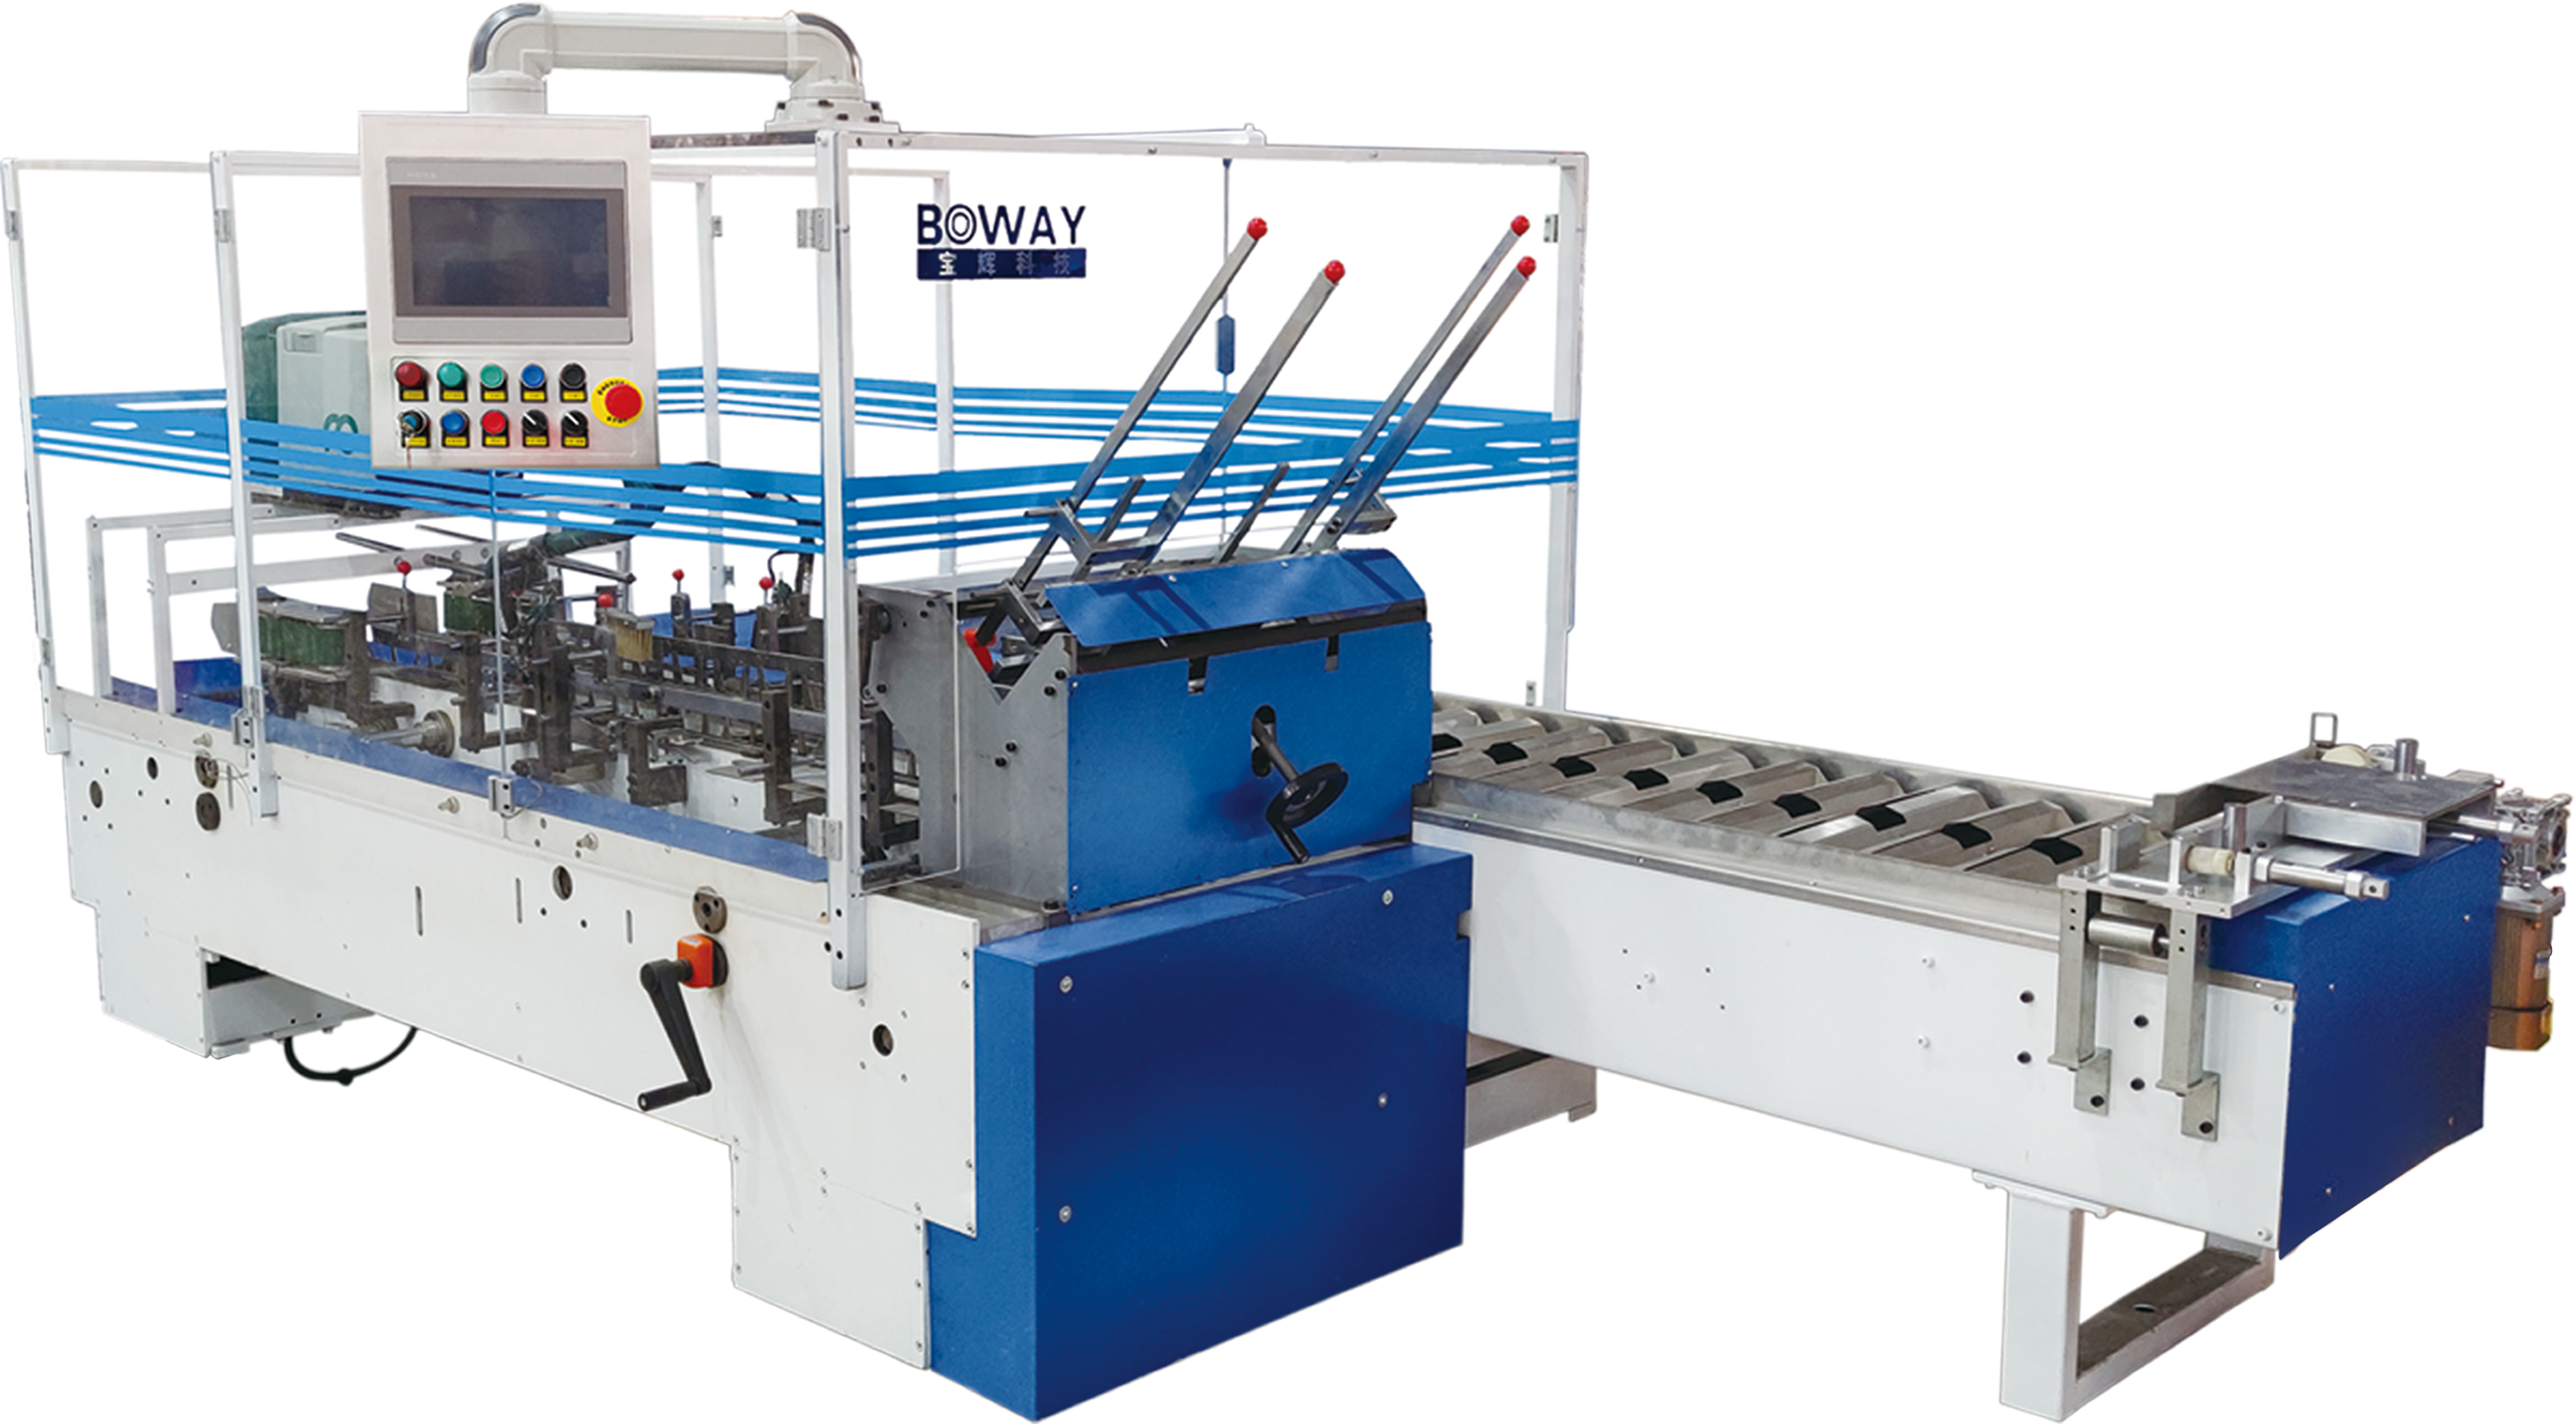
A compensação: flexibilidade da máquina versus rendimento máximo
Todo engenheiro de embalagens enfrenta uma decisão comercial essencial. Você deve escolher entre linhas de produção dedicadas e flexibilidade multiformato. Máquinas dedicadas executam um único SKU. Eles apresentam guias mecânicas fixas, perfis servo otimizados e estruturas rígidas. Eles oferecem rendimento máximo e confiabilidade incrível. As máquinas multiformato lidam com vários tamanhos de caixas e configurações de produtos. Eles fornecem flexibilidade vital de SKU, mas operam em velocidades iniciais mais baixas. Peças móveis extras e trilhos ajustáveis reduzem inerentemente a rigidez mecânica necessária para velocidade máxima.
Você deve analisar cuidadosamente a economia das mudanças. Quando os operadores param uma máquina para ajustar os trilhos e trocar as ferramentas de vácuo, você perde tempo de produção lucrativo. Mudanças frequentes destroem o turno OEE. Os fabricantes modernos combatem esse tempo de inatividade exigindo trocas sem ferramentas. Os operadores usam alças de liberação rápida em vez de chaves inglesas. Sistemas avançados utilizam ajustes servo-acionados. Um único toque de botão reposiciona as guias automaticamente. A atualização para uma máquina embaladora versátil de alta velocidade equipada com servoajustes garante repetibilidade precisa entre lotes.
Muitas equipes de compras caem na armadilha das “especificações amplas”. Eles escrevem RFQs exigindo um único equipamento para lidar com gamas de produtos enormes e contraditórias. Eles querem uma máquina para embalar pequenos displays prontos para o varejo e caixas gigantes para remessa a granel. Forçar este espectro extremo compromete o design da máquina. Requer mecanismos telescópicos complexos. Esses mecanismos introduzem vibração e aumentam as taxas de falha. Você obtém melhor eficiência geral adquirindo duas máquinas otimizadas em vez de uma híbrida altamente comprometida.
Riscos de implementação: o que acontece quando a velocidade encontra embalagens incompatíveis
Pequenas imperfeições na caixa tornam-se grandes drenos financeiros em altas velocidades. Uma aba levemente empenada pega um sensor, provocando uma falha imediata. Essas microparadas podem durar apenas 30 segundos cada, mas se acumulam rapidamente. Cinquenta microparadas em um turno de oito horas podem acabar com sua margem de lucratividade. Os operadores ficam frustrados constantemente com a eliminação de pequenos congestionamentos. Freqüentemente, eles reduzem manualmente a velocidade da máquina para estabilizar a linha, anulando totalmente o propósito de comprar equipamentos de alta velocidade.
Dimensões incompatíveis levam diretamente a um encolhimento severo do produto. Quando uma caixa fora do quadrado entra na estação de carregamento, a abertura é fisicamente menor do que o esperado. De qualquer maneira, o aríete de carregamento força os produtos primários para esse espaço restrito. Esse carregamento de força bruta causa danos instantâneos por esmagamento. As bolsas primárias estouram, as caixas amassam e as garrafas de vidro quebram dentro da máquina. Você perde tanto o produto primário caro quanto os materiais corrugados.
Empurrar papelão ondulado de baixa qualidade através de máquinas sensíveis acelera o desgaste mecânico. Os geradores de vácuo trabalham horas extras tentando vedar placas recicladas porosas e empoeiradas. Os cilindros pneumáticos suportam resistência excessiva ao dobrar abas rígidas e com pontuações incorretas. Os servomotores consomem mais corrente para empurrar caixas empenadas através de trilhos-guia estreitos. Este esforço excessivo constante leva à falha prematura dos componentes. As despesas gerais de manutenção disparam à medida que você substitui peças caras muito antes do ciclo de vida pretendido.
A Estrutura de Avaliação: Como Selecionar e Especificar
A aquisição bem-sucedida começa com um documento de base interno rigoroso. Você deve definir claramente os critérios de sucesso antes de entrar em contato com qualquer Fabricante de Equipamento Original (OEM). Não liste apenas um CPM desejado. Você precisa delinear porcentagens de desperdício aceitáveis por turno. Documente sua meta de OEE mínimo absoluto aceitável. Defina exatamente quantas trocas você espera realizar diariamente. Benchmarks internos claros evitam que os fornecedores vendam recursos desnecessários.
Ao auditar fornecedores, questione especificamente sua tecnologia de alimentação de embalagens cartonadas. O magazine é o componente mais crítico de toda a máquina. Pergunte se eles usam feeds de revistas ativos ou passivos. Os sistemas ativos usam correias acionadas para empurrar a pilha para frente suavemente. Os sistemas passivos dependem da gravidade, que falha ao manusear placas empenadas. Exija um controle positivo da caixa durante todo o processo de montagem. A máquina nunca deve soltar uma caixa desde o momento em que ela sai do magazine até que esteja totalmente selada.
Um rigoroso protocolo de Teste de Aceitação de Fábrica (FAT) protege seu investimento. Nunca permita que o OEM teste a máquina usando placas de amostra perfeitas e imaculadas fornecidas por seu próprio fornecedor local. Você deve enviar suas classes exatas de papelão ondulado para as instalações de teste. Forneça materiais dos fornecedores exatos que você usa nas operações diárias.
- Envie caixas de produção padrão representando seus SKUs de maior volume.
- Inclua os espaços em branco mais fora das especificações que seu departamento de controle de qualidade aceita legalmente.
- Execute testes de produção contínuos simulando calor e estresse operacional em turno completo.
- Execute diversas trocas durante o teste para verificar a repetibilidade do ferramental.
Se a máquina tiver dificuldade para lidar com os espaços em branco aceitáveis do pior caso durante o FAT, ela falhará miseravelmente em seu ambiente de produção real.
Conclusão
A verdadeira velocidade de produção depende inteiramente da consistência da caixa. Uma máquina só pode funcionar tão rápido quanto o seu papelão ondulado permitir. As taxas de ciclo teóricas não significam nada se sua placa deformar, empoeirar ou chegar com tolerâncias dimensionais frouxas. Priorizar o OEE garante que você obtenha resultados consistentes e previsíveis, em vez de turnos caóticos e cheios de congestionamentos.
A implantação bem-sucedida exige um alinhamento profundo entre vários departamentos. As equipes de compras devem olhar além dos custos de capital bruto. Os engenheiros de embalagens devem projetar caixas robustas que resistam ao manuseio automatizado. As equipes de operações devem aplicar protocolos rígidos de armazenamento e controle de qualidade para materiais recebidos.
Tome medidas imediatas antes de enviar sua próxima solicitação de cotação de equipamento. Audite hoje mesmo a qualidade atual do papelão ondulado no piso. Meça as variações dimensionais reais do seu suprimento de caixa existente. Mapeie as dimensões exatas de cada SKU que você pretende executar. Apresentar aos OEMs esses dados realistas e fundamentados garante que você adquira uma máquina capaz de proporcionar verdadeiro sucesso operacional.
Perguntas frequentes
P: Qual é a faixa de velocidade típica para uma máquina embaladora de caixas padrão versus de alta velocidade?
R: Máquinas de movimento intermitente padrão normalmente operam entre 10 e 25 caixas por minuto (CPM). Eles utilizam mecanismos start-and-stop ideais para o manuseio cuidadoso do produto. Os sistemas de alta velocidade utilizam tecnologia de movimento contínuo, como empacotadoras envolventes. Essas máquinas atingem facilmente de 40 a 75+ CPM porque o produto e a caixa nunca param de se mover durante as fases de montagem e selagem.
P: Como a qualidade do papelão ondulado afeta o desempenho da máquina?
R: As placas empenadas impedem que as ventosas obtenham uma vedação hermética, causando a queda das placas. Placas com alto conteúdo reciclado são porosas e fracas, rasgando-se facilmente sob estresse mecânico. Linhas de pontuação ruins forçam as caixas a serem erguidas fora do quadrado, provocando falhas nos sensores, congestionamentos mecânicos e tempo de inatividade prolongado.
P: Um embalador de caixas pode lidar com pequenas embalagens prontas para varejo e grandes caixas de transporte?
R: Embora seja tecnicamente possível, discrepâncias extremas de tamanho exigem peças complexas de troca de vários eixos. Esta ampla flexibilidade reduz a rigidez geral da máquina e diminui a velocidade máxima de operação. Aumenta significativamente o tempo de inatividade de troca, reduzindo o OEE. Comprar máquinas dedicadas para diferenças extremas de tamanho geralmente é mais eficiente.
P: Qual é uma meta realista de OEE para uma nova linha automatizada de embalagem de caixas?
R: Os benchmarks padrão da indústria sugerem atingir 80% a 85% de OEE para linhas de embalagens automatizadas complexas. Os fatores que reduzem esse número incluem trocas frequentes de SKU, pequenos congestionamentos devido a materiais corrugados inconsistentes, atrasos do operador e falta de produto no upstream.


