Os fabricantes de embalagens de alimentos enfrentam hoje uma compressão implacável de margens. Os preços das matérias-primas flutuam constantemente e os varejistas exigem custos mais baixos para os produtos acabados. As configurações semiautomáticas atingiram seus limites operacionais. Eles sofrem com altos custos de mão de obra, tempos de ciclo inconsistentes e taxas de refugo não otimizadas. Você não pode mais depender de fluxos de trabalho manuais para se manter competitivo neste mercado.
A automação representa uma mudança fundamental. Não é apenas uma atualização de velocidade. Ele muda sua operação de custos de produção variáveis para investimentos fixos e previsíveis. Você ganha controle total sobre suas margens de fabricação eliminando erros humanos. As máquinas funcionam a um ritmo constante, estabilizando a sua produção diária.
Este artigo explora métricas operacionais específicas. Definimos o que muda quando você faz a transição para uma configuração automatizada. Estabelecemos uma base clara para avaliar as despesas de capital. Você aprenderá como as arquiteturas modernas melhoram o rendimento. Também abordaremos critérios essenciais para seleção de fornecedores e descreveremos complexidades ocultas de implementação.
Principais conclusões
- Operações de transição de linhas totalmente automatizadas de gargalos dependentes de mão de obra para resultados previsíveis e orientados por dados.
- A integração de empilhadores automáticos e enfardadeiras de sucata pode reduzir os requisitos de mão de obra em até 70% por turno, ao mesmo tempo que minimiza o desperdício de material.
- Avaliar uma linha de contêineres de alta velocidade exige olhar além dos cursos por minuto (SPM) classificados para avaliar a eficácia geral do equipamento (OEE) e os tempos de troca de ferramentas.
- A implementação bem-sucedida exige auditorias de pré-instalação da área ocupada pelas instalações, da infraestrutura de energia e da prontidão técnica do operador. Fluxo de trabalho
O caso de negócios: fluxos de trabalho semiautomáticos versus fluxos de trabalho totalmente automatizados
A transição dos equipamentos semiautomáticos requer uma compreensão clara de suas ineficiências atuais. Os processos manuais introduzem variáveis físicas. Essas variáveis perturbam ativamente os cronogramas de produção e degradam a qualidade do produto. A atualização do seu equipamento elimina totalmente essas inconsistências.
Dependência Laboral e Ergonomia
Os processos manuais de recolha e empilhamento são altamente propensos à fadiga. Os operadores devem dobrar, alcançar e contar repetidamente os recipientes de alumínio. Este movimento repetitivo cria gargalos imediatos durante turnos longos. O empilhamento e a contagem automáticos em linha eliminam esse esforço físico. As máquinas coletam os produtos, contam-nos com precisão e entregam pilhas perfeitas na área de embalagem. Você reduz drasticamente a dependência do trabalho e melhora a ergonomia do local de trabalho.
Gerenciamento e rendimento de sucata
As máquinas semiautomáticas contam com operadores para manusear cintas e sucata de alumínio. O manuseio manual de sucata é confuso, lento e ocupa um espaço valioso. Os sistemas automatizados utilizam mecanismos de sucção localizados. Eles instantaneamente retiram os resíduos da área da matriz. Uma enfardadeira integrada comprime então essa sucata em blocos densos. Essa automação direta melhora o rendimento geral do material e maximiza os valores dos descontos de reciclagem.
Consistência e Controle de Qualidade
Os sistemas de alimentação manual muitas vezes sofrem de microvariações. Mesmo um milímetro de desalinhamento causa enrugamento ao longo da borda do recipiente. O controle automatizado de tensão e a servoalimentação de precisão eliminam totalmente essas microvariações. A máquina alimenta a quantidade exata de folha de alumínio necessária para cada curso. Essa precisão garante bordas de contêineres sem comprometimentos, reduzindo sua taxa diária de defeitos.
Previsibilidade de rendimento
Muitos gerentes de fábrica concentram-se apenas na velocidade máxima da máquina. Em vez disso, você deve se concentrar no rendimento sustentado. A automação estabiliza sua produção durante um ciclo de produção completo de 24 horas. Os operadores já não ditam o ritmo da produção. O equipamento mantém um ritmo contínuo e previsível. Essa mudança permite que sua equipe de vendas cite prazos de entrega com segurança com base em dados concretos.
Comparação de fluxo de trabalho: semiautomático vs. automatizado
| métrico | semiautomático | Servomotores |
| Requisito de mão de obra | 3-4 operadores por linha | 1 operador supervisionando múltiplas linhas |
| Manuseio de sucata | Coleta manual, alto tempo de inatividade | Sucção em linha e enfardamento automático |
| Controle de qualidade | Sujeito à fadiga humana e ao erro | Precisão consistente e acionada por sensor |
| Previsibilidade de saída | Variável baseada na dinâmica de mudança | Rendimento sustentado de 24 horas altamente estável |
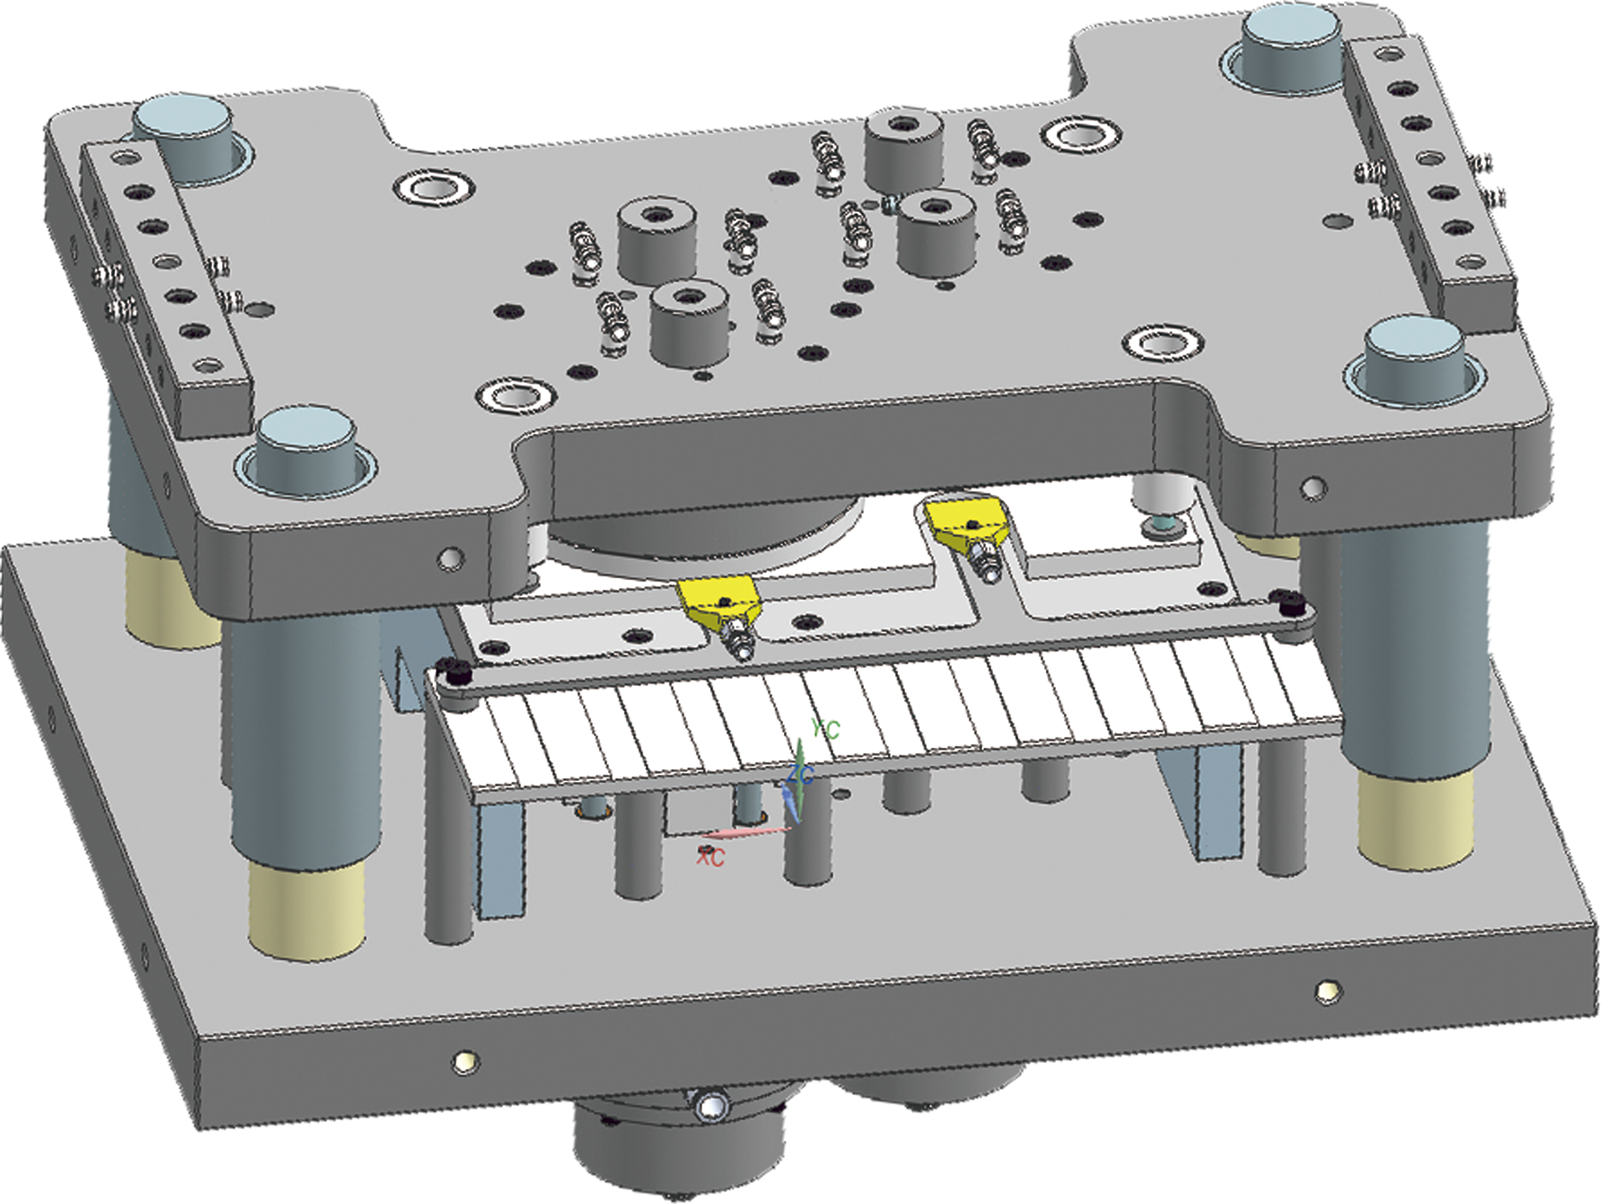
Arquitetura central de uma linha de produção automática de contêineres laminados
Compreender a anatomia dos equipamentos modernos ajuda você a tomar decisões de compra informadas. Uma linha automática de produção de recipientes laminados consiste em vários módulos sincronizados. Cada módulo desempenha um papel distinto na transformação de rolos de alumínio bruto em embalagens prontas para o mercado.
Desbobinador e Controle de Tensão
A jornada de produção começa no desbobinador. Servoalimentadores de precisão gerenciam o desenrolamento da bobina de alumínio. Eles aplicam tensão exata para evitar rasgar a folha durante a aceleração rápida. Este controle de tensão garante a progressão exata do passo na área de prensagem. A tensão consistente está diretamente correlacionada a menos atolamentos na máquina e menos desperdício de material.
Prensas de estrutura C
A unidade de prensagem é o coração da sua linha de produção. As impressoras C-Frame apresentam um design frontal aberto. Eles são ideais para alta acessibilidade e trocas de molde mais rápidas. Os operadores podem chegar facilmente à área de ferramentas para manutenção. Normalmente você usa prensas C-Frame para execuções de produção padrão de cavidade única ou cavidade dupla. Eles oferecem um excelente equilíbrio entre velocidade e usabilidade para operações de médio porte.
Prensas de estrutura H
Os fabricantes de grandes volumes geralmente exigem arquiteturas H-Frame. Essas prensas utilizam um design de estrutura fechada para suportar operações de alta tonelagem. Eles fornecem rigidez estrutural superior. Você precisa de uma prensa H-Frame para fabricação de precisão em múltiplas cavidades. Eles evitam a deflexão durante o processo de estampagem. Essa rigidez é obrigatória para atender aos rígidos padrões de controle de qualidade em geometrias complexas de contêineres.
Coleta e empilhamento automatizados
As linhas modernas substituem completamente a contagem manual. Os empilhadores a vácuo levantam suavemente os recipientes acabados da matriz. Eles os colocam em transportadores sincronizados. O sistema conta cada unidade com precisão, agrupando-as em tamanhos de lote exatos. Isso garante que suas equipes de embalagem downstream recebam pilhas perfeitamente contabilizadas e prontas para o empacotamento.
Aspiração e enfardamento de sucata
O gerenciamento de resíduos acontece em tempo real. A mecânica de aspiração de sucata limpa instantaneamente a área da matriz após cada golpe. O ar em alta velocidade puxa os resíduos do esqueleto para uma rampa dedicada. Uma enfardadeira em linha comprime esta teia contínua em blocos gerenciáveis. Esse processo contínuo evita congestionamentos mecânicos e mantém a área de produção limpa.
Principais critérios de avaliação para uma linha de contêineres laminados de alta velocidade
Nem todas as máquinas têm o mesmo desempenho sob forte estresse industrial. Você deve avaliar critérios técnicos específicos antes de autorizar despesas de capital. Uma verdadeira linha de contêineres de alta velocidade requer engenharia robusta e controles inteligentes.
Tonelagem e compatibilidade de moldes
Você deve adequar a capacidade da sua prensa aos seus portfólios de moldes atuais e futuros. As capacidades padrão incluem os modelos 45T, 63T e 80T. Uma prensa 45T lida facilmente com moldes básicos de cavidade única. Os moldes com múltiplas cavidades requerem a força de estampagem mais pesada de uma máquina 63T ou 80T. Comprar uma impressora subdimensionada limita severamente a capacidade futura de expansão do produto.
Eficiência de mudança (SMED)
Sua máquina não é lucrativa quando fica ociosa. Você deve avaliar o maquinário para sistemas de troca rápida de matrizes. A estrutura de troca de matrizes em um minuto (SMED) é crítica aqui. Uma máquina rápida perde sua vantagem se os operadores precisarem de um turno completo para trocar os moldes. Procure sistemas de fixação hidráulica e espaços de matriz acessíveis. Esses recursos reduzem o tempo de inatividade e mantêm seu OEE alto.
Capacidades de PLC e IHM
O cérebro do seu equipamento reside no Controlador Lógico Programável (PLC). Os operadores interagem através da Interface Homem-Máquina (HMI). Você deve avaliar esta interface de controle para diagnósticos avançados de falhas. Deve apresentar recursos de salvamento de receitas. Essa memória de parâmetros permite que os operadores alternem instantaneamente entre diferentes perfis de contêiner. Os sistemas avançados também permitem uma integração perfeita com a rede ERP da sua fábrica.
Origens dos Componentes
Você deve inspecionar a origem dos componentes internos críticos. A manutenção a longo prazo depende fortemente de peças de qualidade.
- de fluxo de trabalho totalmente automatizados : Certifique-se de que sejam provenientes de marcas reconhecidas globalmente para um controle de alimentação preciso.
- Válvulas pneumáticas: As válvulas de alto ciclo determinam a velocidade e a confiabilidade de seus empilhadores a vácuo.
- Cortinas de luz de segurança: Sensores confiáveis protegem seus operadores da área de prensagem.
- Rolamentos e Lubrificação: Os rolamentos premium prolongam a vida útil do volante mecânico principal.
Melhores Práticas: Sempre solicite uma Lista de Materiais (BOM) detalhada ao fabricante do equipamento. Verifique se os técnicos locais podem facilmente adquirir peças de reposição em sua região.
Realidades de implementação: riscos e complexidades de implementação
Atualizar suas instalações envolve mais do que apenas conectar uma nova máquina. Você deve se preparar para diversas realidades de implementação. Ignorar esses riscos leva a atrasos nos cronogramas de produção e a custos excessivos inesperados.
Restrições de infraestrutura das instalações
Você deve abordar os custos ocultos da atualização das suas instalações. Prensas de alta tonelagem consomem corrente elétrica significativa. Pode ser necessário atualizar seus painéis elétricos existentes. A consistência do fornecimento de ar pneumático é igualmente crítica. Os empilhadores a vácuo requerem ar comprimido estável e livre de umidade para funcionar de maneira confiável. Além disso, você deve verificar o reforço do piso de concreto. Prensas pesadas com estrutura em H criam vibrações intensas que podem quebrar pisos inadequados.
Transição de habilidades do operador
Sua força de trabalho deve fazer a transição do trabalho físico para a supervisão da máquina. Esta mudança requer programas de treinamento dedicados. Os operadores devem aprender a solucionar problemas do PLC. Eles devem entender a calibração do servoalimentador. Não se pode esperar que trabalhadores manuais operem interfaces digitais sem a educação adequada. Invista tempo no aprimoramento técnico antes que a máquina chegue ao seu chão.
Riscos no comissionamento de moldes
Muitos fabricantes presumem que seus moldes antigos funcionarão perfeitamente em máquinas novas. Esta é uma suposição perigosa. Moldes legados de linhas semiautomáticas geralmente apresentam desempenho inferior em configurações de alta velocidade. Podem não ter o reforço estrutural necessário. Pode ser necessário adaptar os mecanismos de ejeção de ar. Os mecanismos de empilhamento atualizados também exigem folgas geométricas específicas que os moldes mais antigos podem não possuir.
A automação de despesas gerais de manutenção preventiva
certamente reduz os custos diretos de mão de obra. No entanto, aumenta a necessidade de manutenção especializada e de rotina. Equipamentos de alta velocidade requerem ciclos de lubrificação rigorosos. Os técnicos devem realizar alinhamentos regulares dos sensores. Você deve estabelecer um cronograma de manutenção preventiva dedicado para evitar falhas mecânicas catastróficas.
Etapas comuns de implementação:
- Audite a área atual da sua fábrica e meça a folga disponível no teto.
- Teste seus compressores de ar existentes quanto a quedas de pressão e teor de umidade.
- Envie seus projetos de molde legados ao fornecedor da máquina para verificações de compatibilidade.
- Agende um workshop de treinamento dedicado de três dias para seus operadores líderes.
Modelagem de ROI e lógica de seleção de fornecedores
Garantir a aprovação do orçamento requer um modelo financeiro sólido. Você deve demonstrar como o equipamento se paga ao longo do tempo. Selecionar o fornecedor certo garante que você atinja essas metas financeiras sem atritos desnecessários. A escolha de um parceiro confiável para a linha de produção de contêineres automáticos determina seu sucesso a longo prazo.
Análise de CapEx vs. OpEx
Seu modelo de retorno sobre o investimento (ROI) deve equilibrar as despesas de capital (CapEx) com as economias de despesas operacionais (OpEx). Calcule seus custos diários atuais de mão de obra. Compare isso com o número reduzido de funcionários necessário para uma linha automatizada. Considere o aumento do rendimento do material. Um servoalimentador confiável reduz drasticamente a taxa de refugo. Você deve modelar esse desperdício reduzido como lucro direto. A maioria dos fabricantes de alto volume atinge um período de retorno entre 14 e 22 meses.
SLA do fornecedor e avaliação de suporte
Você está comprando uma parceria de longo prazo, não apenas metal. Avalie os fornecedores com base em seus acordos de nível de serviço (SLA). Priorize os fabricantes que oferecem suporte de diagnóstico remoto. Se a sua máquina falhar, os engenheiros poderão fazer login com segurança e solucionar problemas do PLC remotamente. Pergunte sobre o prazo de entrega das peças de reposição. Um fornecedor com centros de distribuição locais minimiza o tempo de inatividade. Finalmente, insista em protocolos rigorosos de Teste de Aceitação de Fábrica (FAT). Você deve testemunhar a máquina operando seus moldes específicos antes de autorizar o envio.
Erro comum: nunca baseie sua seleção de fornecedor apenas no preço inicial de etiqueta. Máquinas mais baratas muitas vezes carecem de rigidez estrutural, levando a quebras frequentes e baixa qualidade dos contêineres.
Conclusão
A atualização para uma linha de produção automatizada é um movimento estratégico crucial. Ele estabiliza suas variáveis de produção e permite dimensionar o volume de maneira confiável. Você elimina os gargalos físicos associados ao trabalho manual. Você ganha controle preciso sobre o uso de matéria-prima e geração de sucata.
Os melhores sistemas automatizados atingem um equilíbrio perfeito. Eles oferecem altos cursos por minuto, além de trocas rápidas e eficientes. Eles integram recursos de segurança robustos para proteger sua força de trabalho. A engenharia de precisão garante que seu produto final atenda aos mais altos padrões da indústria.
Sua próxima ação é clara. Audite suas taxas de refugo atuais e registre seus tempos médios de troca. Reúna esses dados antes de solicitar orçamentos de fornecedores. Você deve garantir a compra de equipamentos para resolver lacunas operacionais reais, em vez de capacidade especulativa. Tomar estas medidas deliberadas garante uma transição lucrativa para a fabricação automatizada.
Perguntas frequentes
P: Quanto espaço normalmente é necessário para fazer a transição para uma linha de produção de contêineres de alumínio totalmente automática?
R: Uma linha totalmente automatizada requer significativamente mais espaço do que uma impressora independente. Você deve acomodar o desbobinador, a unidade de prensa, o empilhador a vácuo e a enfardadeira de sucata em um arranjo linear. Você também precisa de zonas livres seguras para corredores de manuseio de materiais e acesso de empilhadeiras. Espere alocar cerca de três vezes o espaço ocupado por uma configuração de impressora manual.
P: Os moldes existentes podem ser usados em uma nova linha de contêineres de alta velocidade?
R: Sim, mas muitas vezes exigem modificações. Os moldes antigos podem precisar de reforço estrutural para lidar com maiores forças de estampagem e velocidades de ciclo mais rápidas. Também pode ser necessário adaptar as portas internas de ejeção de ar. Essas adaptações garantem que os contêineres acabados interajam adequadamente com os novos empilhadores a vácuo automatizados.
P: Qual é a redução realista na taxa de refugo ao mudar para alimentação automatizada?
R: Você pode esperar uma melhoria dramática. As operações manuais geralmente sofrem uma taxa de refugo de 12 a 15% devido à alimentação inconsistente. A alimentação escalonada de servoprecisão otimiza a distância de inclinação entre os golpes. Essa tecnologia reduz rotineiramente o desperdício até mínimos geométricos otimizados, muitas vezes abaixo de 8%, maximizando o rendimento da matéria-prima.
P: Quanto tempo leva uma mudança típica de produção em linhas automatizadas modernas?
R: As trocas manuais tradicionais geralmente levam de 2 a 4 horas. As linhas automatizadas modernas utilizam sistemas de troca rápida de matrizes e fixação hidráulica. Combinado com parâmetros de receita PLC pré-salvos, os operadores podem efetivamente reduzir o tempo total de inatividade das ferramentas para menos de 45 minutos. Essa eficiência mantém sua máquina produzindo receita ativamente.


