Aceitar a entrega de equipamentos de conversão industrial destaca-se como um marco financeiro de alto risco. Uma aprovação prematura pode transferir a pesada carga de solução de problemas diretamente do fabricante para a área de produção. O Teste de Aceitação de Fábrica (FAT) e o Teste de Aceitação de Local (SAT) atuam como suas linhas finais de defesa. Para a conversão de folhas, onde a extrema fragilidade do material encontra intensa dinâmica de alta velocidade, as verificações visuais básicas são totalmente insuficientes. Você precisa de uma metodologia de testes estruturada e rigorosa para proteger sua eficiência operacional. Este guia detalha os critérios de avaliação críticos e baseados em evidências que você deve inspecionar antes de aceitar formalmente uma rebobinadeira de rolo de folha de alumínio . Os leitores descobrirão como validar a integridade mecânica, verificar sistemas elétricos e realizar testes de carga ativa de maneira eficaz. Em última análise, você garantirá que o equipamento atenda genuinamente às realidades diárias de produção, aos rigorosos padrões de conformidade de segurança e a todas as promessas contratuais iniciais.
Principais conclusões
- Nunca confie apenas em demonstrações simuladas; exija testes de carga real usando seus tipos específicos de matéria-prima. Verifique se o equipamento físico reflete estritamente as
- especificações acordadas da máquina de rebobinamento de rolo de folha de alumínio .
- . Priorize a consistência do controle de tensão, o alinhamento das bordas e a saída livre de defeitos durante as fases de aceleração e desaceleração.
- Não assine o protocolo de aceitação até que documentação abrangente, códigos-fonte e cronogramas de manutenção sejam obtidos por seu fornecedor.
Linha de base de pré-inspeção: auditando as especificações da máquina rebobinadora de rolo de folha de alumínio
Você deve estabelecer uma linha de base firme antes de iniciar qualquer operação física da máquina. Comece cruzando o contrato de compra original com a máquina real no chão. Muitas vezes ocorrem discrepâncias entre os projetos de engenharia e a montagem final. Você precisa detectar essas variações com antecedência. Reúna seus documentos de aquisição e compare-os diretamente com o hardware entregue.
A verificação dos componentes principais exige um exame minucioso intenso. As peças críticas definem a confiabilidade geral da sua linha de produção. Inspecione a marca do controlador lógico programável (PLC). Examine os servo motores. Verifique os sensores de orientação da banda e os eixos pneumáticos. Você deve garantir que eles correspondam exatamente ao nível e à marca prometidos. Substituir componentes premium por alternativas mais baratas compromete a durabilidade a longo prazo. Muitas vezes vemos compradores pularem esta etapa, levando a falhas precoces nas peças.
Em seguida, execute a validação rigorosa dos parâmetros. Localize a placa de identificação da máquina imediatamente. Confirme se as capacidades documentadas estão perfeitamente alinhadas com as especificações exigidas da sua máquina rebobinadora de rolo de folha de alumínio . Você deve avaliar cuidadosamente a largura máxima da web. Verifique os diâmetros máximos de desenrolamento e rebobinamento. Verifique a faixa de espessura de mícrons compatível. Finalmente, confirme a velocidade máxima de funcionamento contínuo. Cada parâmetro deve atender aos padrões contratuais prometidos.
A compatibilidade dos materiais representa uma armadilha comum. A folha de alumínio possui uma resistência à tração muito específica. Requer uma precisão significativamente maior do que o filme stretch ou o papel padrão. Certifique-se de que as zonas de tensão instaladas sejam explicitamente calibradas para metais delicados. Erros comuns incluem aceitar zonas de tensão padrão destinadas ao papel. Essas configurações irão inevitavelmente esticar ou quebrar folhas finas. Você deve exigir prova de calibração para as especificações exatas do seu material.
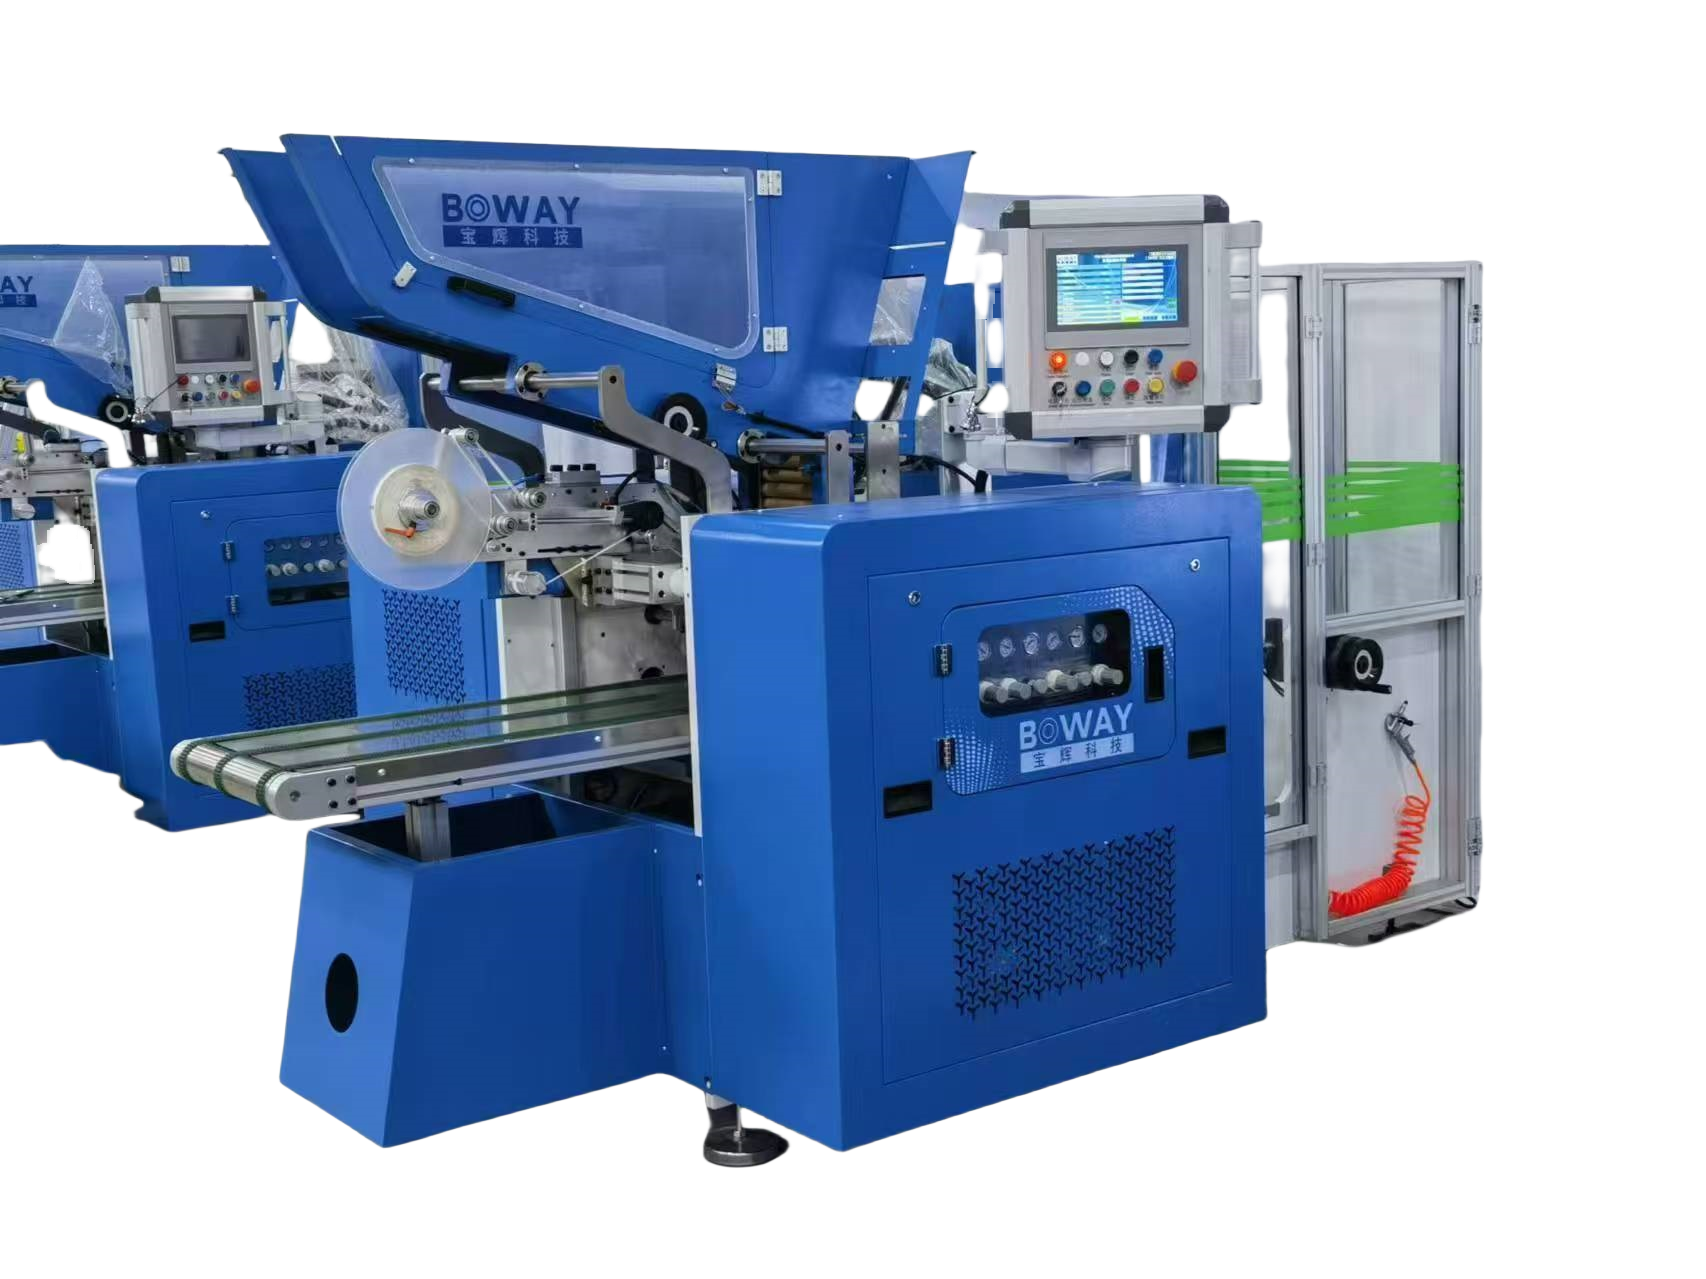
Integridade mecânica e alinhamento do caminho da web
A rigidez estrutural constitui a base da conversão confiável de folhas. Inspecione cuidadosamente a estrutura principal da máquina quanto ao amortecimento de vibrações. Vibração excessiva em altas velocidades causa grandes problemas de qualidade. Isso leva diretamente a marcas de vibração e microrragias destrutivas. O quadro deve parecer completamente estável durante acelerações rápidas. Você pode colocar um acelerômetro simples na estrutura para medir as vibrações da linha de base. Um melhor amortecimento equivale diretamente a menos rupturas da alma do material.
A qualidade e o alinhamento da superfície do rolo exigem perfeição absoluta. A folha de alumínio é notoriamente implacável. Verifique todos os roletes intermediários e roletes de acionamento quanto a imperfeições superficiais. Procure atentamente por pequenos arranhões ou revestimento irregular. Uma única rebarba marcará milhares de metros de papel alumínio. Exija que o fabricante realize uma verificação de alinhamento a laser de todo o caminho da banda. O alinhamento paralelo perfeito evita rugas diagonais durante corridas em alta velocidade.
Se equipado com uma função de corte, inspecione cuidadosamente os mecanismos da lâmina. Você deve examinar os porta-lâminas e a configuração da tesoura ou navalha. Observe atentamente se há oscilação ou folga lateral. Lâminas instáveis causam rebarbas ásperas ou bordas irregulares nos rolos de alumínio acabados. Siga estas etapas específicas para auditar o mecanismo de corte:
- Engate os porta-lâminas pneumáticos sem escorrer material.
- Meça a deflexão lateral dos rolos da bigorna inferior.
- Verifique se a profundidade da sobreposição corresponde às recomendações do fabricante.
- Verifique o espaçamento das lâminas usando um paquímetro digital de precisão.
- Teste a pressão de engajamento para distribuição uniforme na web.
As verificações de segurança e conformidade protegem seus operadores. Verifique a presença de todas as proteções físicas. Teste a funcionalidade das cortinas de luz de segurança. Acione os intertravamentos de segurança enquanto a máquina estiver ligada. Você deve garantir total conformidade com CE ou OSHA dependendo da sua região. Nunca aceite equipamentos sem proteção adequada contra pontos de esmagamento. A segurança do operador não é negociável.
Sistemas elétricos, IHM e precisão de controle de tensão
Avalie a Interface Homem-Máquina (HMI) para usabilidade operacional diária. Fique você mesmo no painel de controle. A interface está programada em seu idioma nativo? Os menus de navegação são intuitivos para operadores médios? Menus complexos e ocultos levam a erros de configuração dispendiosos. Os operadores deverão encontrar facilmente parâmetros de tensão, configurações de comprimento e históricos de alarmes. Um bom design de IHM reduz o tempo de treinamento e minimiza significativamente o erro humano.
A validação do controle de tensão requer a máxima atenção. Este continua sendo o sistema mais crítico em uma rebobinadeira de folha de alumínio . Você deve testar rigorosamente a capacidade de resposta à tensão em circuito fechado. Exija que a máquina mantenha a tensão constante durante mudanças repentinas de velocidade. As fases de aceleração e desaceleração muitas vezes revelam falhas de tensão ocultas. As células de carga devem se comunicar instantaneamente com os servoacionamentos. Qualquer atraso fará com que a folha afrouxe ou quebre.
Teste o sistema Edge Position Control (EPC) ou Line Position Control (LPC) a seguir. Induza intencionalmente um leve desalinhamento lateral no rolo master. Observe a rapidez com que o guia web corrige esse desvio. Ele deve se ajustar suavemente, sem rasgar as frágeis bordas da folha. Correções agressivas indicam ajuste deficiente do PID no controlador de orientação.
Finalmente, meça o tempo de resposta da parada de emergência (E-Stop). Acione uma parada de emergência enquanto estiver funcionando em velocidade operacional total. Você precisa medir cuidadosamente o tempo total de desaceleração. Observe o estresse mecânico colocado na estrutura e nos eixos. Verifique se a folha quebra ou se quebra perigosamente. Uma parada de emergência adequada para a máquina rapidamente, mantendo tensão suficiente para evitar o colapso da banda.
Matriz da lista de verificação de validação do sistema
| Método de validação | de componentes do sistema | Critérios de aprovação |
| Interface IHM | Navegar na hierarquia do menu | <3 cliques para alcançar as configurações de tensão |
| Controle de tensão | Teste de velocidade de subida/descida | Desvio de tensão <2% do ponto de ajuste |
| Guia de borda | Induzir desalinhamento do rolo de 5 mm | Correção <1 segundo, zero dano à borda |
| Sequência de parada de emergência | Gatilho na velocidade máxima contínua | Ponto final em < 5 segundos, sem quebra de banda |
Desempenho de carga em tempo real e métricas de qualidade de saída
Você deve recusar absolutamente um teste de aceitação de simulação. As máquinas se comportam de maneira totalmente diferente quando estão sob carga real de material. Insira seus próprios rolos mestre específicos no equipamento. Traga espessuras variadas se sua produção exigir. Materiais de teste genéricos escondem falhas críticas. A têmpera e a liga específicas da folha alteram drasticamente os perfis de tensão necessários.
Estabeleça um protocolo de velocidade rigoroso. Opere a máquina primeiro a 50% de sua velocidade nominal contínua. Mantenha essa velocidade por pelo menos 30 minutos. Em seguida, aumente para 80% por mais 30 minutos. Por fim, exija uma execução de 30 minutos com 100% da capacidade. Breves demonstrações de cinco minutos são inúteis. O superaquecimento dos servos ou desvio de tensão geralmente ocorre somente após 15 minutos de funcionamento contínuo. Testes sustentados revelam a verdadeira estabilidade térmica dos sistemas de acionamento.
A análise de resultados determina o sucesso final da execução. Você deve inspecionar os rolos rebobinados em busca de defeitos comuns. Observe atentamente os seguintes problemas:
- Telescópica: Verifique se os rolos acabados apresentam bordas planas e niveladas. Camadas salientes indicam redução de tensão deficiente.
- Enrugamento: Inspecione a superfície da folha em busca de padrões estrelados ou faixas de medição. Verifique profundamente se há rugas internas ocultas.
- Densidade de enrolamento: Bata nos rolos acabados para garantir uma dureza uniforme do núcleo ao diâmetro externo.
Verifique a precisão do comprimento usando uma ferramenta de medição independente. Não confie cegamente no display da máquina. Compare o contador automático de comprimento com o comprimento físico real da ferida. Um erro de um por cento se traduz em enormes perdas materiais anuais. A roda de medição do codificador deve manter uma aderência perfeita sem riscar a superfície da folha.
Avaliando o fornecedor da máquina rebobinadora de rolo de folha de alumínio para preparação pós-venda
Um teste de aceitação bem-sucedido inclui a garantia de toda a documentação essencial. Garantir a entrega de esquemas elétricos completos antes de sair da instalação. Exija diagramas pneumáticos atualizados e desenhos detalhados de montagem mecânica. A falta de documentação torna quase impossível a solução de problemas futuros. Você enfrentará um tempo de inatividade prolongado se os técnicos locais não conseguirem rastrear falhas elétricas. Não aceite promessas de “enviar os manuais mais tarde”.
Discuta os cronogramas de manutenção e garanta uma lista de peças de desgaste. Solicite imediatamente uma lista de peças de reposição altamente detalhada. Deve incluir números OEM exatos e vida útil esperada dos componentes. Pergunte especificamente sobre anéis de fricção, lâminas de corte e rolos de acionamento de borracha. O estoque dessas peças de desgaste específicas evita interrupções catastróficas na produção. Um fornecedor preparado fornece esta lista de forma voluntária e transparente.
A acessibilidade do software garante sua independência operacional. Confirme que você possui os níveis de acesso ou senhas necessários. Você precisa de acesso ao CLP e à IHM para realizar futuros ajustes de parâmetros. Evite situações em que você seja bloqueado pelo fornecedor da máquina rebobinadora de rolo de papel alumínio . Os bloqueios proprietários forçam você a contratos caros de serviço remoto para pequenas alterações de ajuste. Exija senhas de engenharia de nível dois como parte da transferência.
Documente todos os itens não resolvidos durante a aprovação final da aceitação. O formulário do protocolo FAT ou SAT atua como sua vantagem. Crie uma lista rigorosa de quaisquer defeitos descobertos. Vincule o marco do pagamento final estritamente à resolução dessas questões específicas. Nunca libere os fundos finais com base apenas na entrega física. Você mantém o poder até que o equipamento atenda a todas as métricas de desempenho documentadas.
Conclusão
- Aceitar uma máquina rebobinadora continua sendo um processo ativo e baseado em dados, e não uma mera formalidade.
- Audite sistematicamente a integridade estrutural, o controle de tensão em circuito fechado e a qualidade da produção para proteger o tempo de atividade operacional.
- Nunca comprometa os intertravamentos de segurança ou a acessibilidade do software necessário.
- Leve seus operadores de máquinas e engenheiros de manutenção mais experientes diretamente para a inspeção.
- Use seu ceticismo prático para identificar gargalos no fluxo de trabalho antes mesmo de o equipamento sair da fábrica do fornecedor.
Perguntas frequentes
P: Qual é a taxa de refugo razoável durante um teste de aceitação de máquina?
R: As tolerâncias padrão da indústria esperam uma taxa de sucata inferior a 2% durante o funcionamento em estado estacionário. Pequenos desperdícios de configuração inicial são normais. No entanto, quebras frequentes da folha, problemas contínuos de corte de bordas ou perda de tensão inexplicável durante o FAT atuam como grandes sinais de alerta. Aborde isso imediatamente.
P: Posso usar matéria-prima genérica para a inspeção?
R: Aconselhamos vivamente a não utilização de materiais genéricos. A espessura da folha, a têmpera e os graus específicos da liga alteram drasticamente os perfis de tensão necessários da máquina. Papel ou plástico genérico esconde falhas nas configurações de conversão de metal. Sempre use seu material de produção real para testes precisos.
P: O que devo fazer se a máquina falhar no teste de velocidade, mas passar nas verificações de qualidade?
R: Responsabilize totalmente o fornecedor pelas especificações contratuais originais. Uma máquina incapaz de operar em sua velocidade máxima nominal sem degradar a qualidade da produção representa uma perda permanente no retorno calculado do investimento. Exija correções mecânicas ou de software imediatas.
P: Quanto tempo normalmente leva um Teste de Aceitação de Fábrica (FAT) completo?
R: Um FAT rigoroso normalmente leva de 1 a 3 dias para ser concluído. O prazo exato depende muito da complexidade da máquina, dos níveis de automação e do número de ajustes necessários descobertos. Nunca apresse esse processo; aloque bastante tempo para execução contínua de carga ativa.


