A aquisição de equipamentos de corte industrial requer um investimento de capital significativo. Especificações excessivas desperdiçam seu valioso orçamento imediatamente. A subespecificação cria graves gargalos de produção no futuro. Os fabricantes frequentemente destacam métricas de desempenho máximo em seus folhetos brilhantes. No entanto, o valor real no chão de fábrica depende fortemente de ciclos de trabalho contínuos e sustentados. A compatibilidade dos materiais também determina o sucesso no mundo real. O não cumprimento dessas especificações com seus materiais leva ao desgaste prematuro do equipamento.
Fornecemos uma estrutura baseada em evidências abaixo. Você aprenderá como traduzir especificações técnicas em resultados mensuráveis. Compreender o torque, o controle de RPM e a rigidez estrutural muda sua estratégia de compra. Você pode evitar operações secundárias dispendiosas priorizando os recursos corretos. Deixe-nos explorar os parâmetros críticos necessários para proteger um sistema confiável.
Principais conclusões
- A potência do motor (HP) deve estar alinhada com a densidade do material; as classificações de serviço contínuo são mais importantes do que a potência máxima.
- O controle de velocidade variável (RPM) não é negociável para instalações que cortam materiais mistos (por exemplo, troca entre aço-carbono e alumínio).
- A rigidez da máquina determina diretamente a vida útil da lâmina; bases de ferro fundido mais pesadas amortecem a vibração e reduzem os custos com consumíveis ao longo do tempo.
Enquadrando o problema de negócios: volume de produção versus requisitos de materiais
Definindo seus critérios de sucesso
Você deve definir critérios de sucesso claros antes de avaliar qualquer equipamento. A certa máquina de lâmina de serra elimina operações secundárias tediosas. Proporciona um corte limpo e preciso diretamente da lâmina. Esta precisão elimina a necessidade de rebarbação manual. Seus operadores economizam horas de trabalho físico todas as semanas. Cortes limpos também garantem um encaixe perfeito durante as etapas subsequentes de soldagem ou montagem. Você obtém maior rendimento quando as peças passam direto da serra para a próxima estação de trabalho. Avaliar o equipamento apenas com base no preço inicial ignora esses benefícios operacionais posteriores.
Conduzindo um perfil completo do material
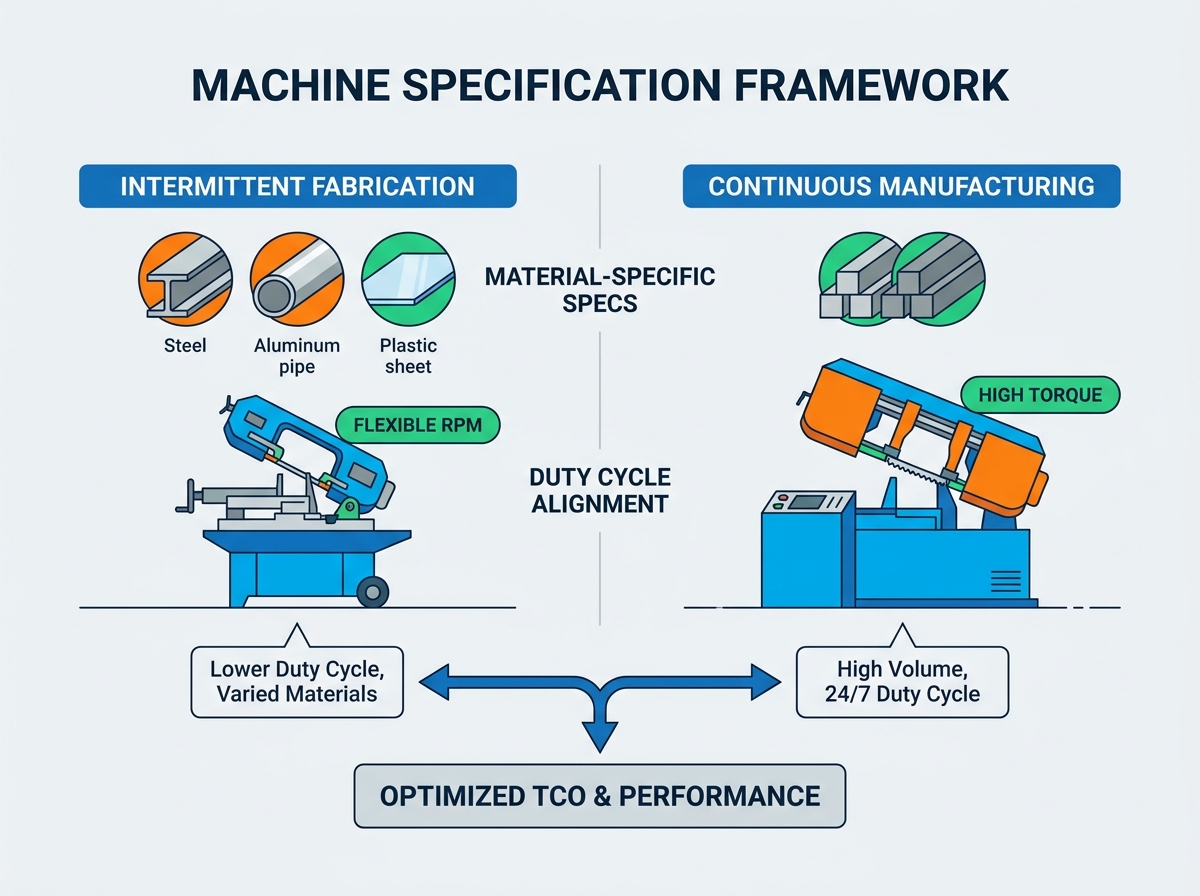
Avalie os materiais primários que sua instalação processa diariamente. Metais ferrosos requerem configurações mecânicas específicas. Barras de aço sólidas precisam de especificações de alto torque e baixa rotação. Esses parâmetros evitam o superaquecimento dos dentes da lâmina. Metais não ferrosos e plásticos exigem configurações totalmente diferentes. O corte de alumínio requer velocidades de fuso muito mais altas para limpar os cavacos de maneira eficaz. Não é possível cortar ambas as famílias de metal de forma eficiente usando uma única configuração fixa. Tentar esse compromisso sempre destrói as lâminas e estraga o acabamento do material. Crie um perfil de seus materiais em estoque com cuidado para determinar as faixas de velocidade necessárias.
Estabelecendo as verdadeiras expectativas do ciclo de trabalho
As expectativas do ciclo de trabalho alteram drasticamente os requisitos da sua máquina. Diferencie o uso intermitente da oficina de fabricação da fabricação contínua em três turnos. As serras intermitentes têm tempo suficiente para esfriar entre cortes ocasionais. Máquinas de serviço contínuo funcionam constantemente sob imensas cargas mecânicas. Especificar uma máquina projetada para uso intermitente em ambientes de alto volume garante problemas. Isso inevitavelmente leva ao desgaste prematuro do motor e à fadiga estrutural. Seja realista sobre quantas horas o equipamento funcionará diariamente. Superestimar os ciclos de trabalho fornece uma margem de segurança. Subestimá-los leva a falhas catastróficas do equipamento.
Especificações principais de desempenho: potência, velocidade e capacidade
Classificações do motor e mecânica do sistema de acionamento
Os motores conduzem todo o processo de corte. Avalie cuidadosamente as classificações sustentadas de potência (HP) e quilowatt (kW). A potência máxima só importa durante a fase inicial de aceleração. As classificações sustentadas determinam quão bem a máquina lida com cargas de corte contínuas. Um motor classificado para altas potências de saída sustentadas em materiais densos sem travamento.
Compare os tipos de unidades para atender às suas necessidades operacionais. As caixas de engrenagens de acionamento direto transferem o torque de forma eficiente para o fuso. Eles exigem menos manutenção ao longo de uma vida útil de vários anos. Os sistemas acionados por correia oferecem diferentes vantagens mecânicas. As correias amortecem naturalmente a vibração do motor de forma eficaz. Eles também atuam como um fusível mecânico se a lâmina emperrar. Os operadores consideram a substituição da correia relativamente fácil em comparação com a reconstrução de uma caixa de velocidades danificada.
Tabela: Comparação do sistema de acionamento
| Tipo de acionamento | Eficiência na transferência de torque | Amortecimento de vibrações | Requisitos de manutenção | Melhor aplicação |
| Caixa de engrenagens de acionamento direto | Alto (perda mínima de energia) | Baixo a moderado | Baixo (mudanças anuais de óleo) | Corte de aço sólido pesado |
| Sistema acionado por correia | Moderado (possível ligeiro deslizamento) | Alto | Moderado (tensionamento/substituição da correia) | Fabricação geral, materiais mistos |
Velocidade do fuso e flexibilidade de RPM
A flexibilidade da velocidade do fuso oferece uma enorme vantagem competitiva. Procure máquinas que utilizem unidades de frequência variável (VFD) ou caixas de velocidades multivelocidades. Máquinas de velocidade fixa limitam severamente a agilidade operacional. Eles forçam os operadores a comprometer a qualidade do corte. Aplicar o RPM errado aumenta o risco de endurecimento de materiais sensíveis. Depois que um material endurece, o corte se torna quase impossível. Os VFDs permitem que os operadores ajustem a rotação exata necessária. Essa flexibilidade evita choque térmico nos dentes de metal duro. Ele garante cargas ideais de cavacos em diversos perfis metálicos.
Compatibilidade com tamanho da árvore e diâmetro da lâmina
A compatibilidade do tamanho da árvore e do diâmetro da lâmina requer muita atenção. Certifique-se de que o equipamento suporta tamanhos de mandril padrão da indústria. Árvores proprietárias prendem você a consumíveis de alto custo e de fonte única. Problemas na cadeia de suprimentos podem interromper sua produção se lâminas proprietárias ficarem indisponíveis. Mandris padronizados permitem que você obtenha ferramentas de vários fornecedores concorrentes.
Calcule com precisão a profundidade de corte máxima necessária. Este cálculo determina o diâmetro mínimo necessário da lâmina. Sempre leve em consideração a folga para formatos variados de estoque. Tubulação, barra sólida e vigas estruturais precisam de folgas diferentes. Uma lâmina muito pequena não penetrará totalmente no material. Uma lâmina excessivamente grande introduz flexão e oscilação desnecessárias.
Recursos de rigidez estrutural e controle de precisão
Projeto de chassi e construção de base
A construção do chassi e da base determina a qualidade do corte final. Priorize ferro fundido resistente ou bases de aço fortemente soldadas. O peso atua como uma âncora imóvel contra microvibrações. Microvibrações de alta frequência são a principal causa do embotamento prematuro da lâmina. Eles lascam as frágeis pontas de metal duro pouco a pouco. Eles também criam cortes feios e chatos na superfície do material. O ferro fundido possui uma estrutura única em flocos de grafite. Esta estrutura metalúrgica absorve melhor as frequências ressonantes do que o aço padrão. Uma base mais pesada fornece uma base estável para operações de corte de alta tolerância.
Tecnologia de torno e mecanismos de fixação
Os mecanismos de torno e de fixação fixam o material durante forças de corte violentas. Avalie tornos pneumáticos ou hidráulicos para ambientes de alto volume. Os tornos automatizados reduzem significativamente a fadiga do operador durante um longo turno. Eles também garantem uma pressão de fixação consistente em todos os ciclos. Os tornos manuais dependem da força do operador, que varia ao longo do dia.
- Morsa de fixação única: Segure o material somente no lado de alimentação. Muitas vezes deixa uma rebarba áspera à medida que a peça cortada cai.
- Morsas de fixação dupla: Prenda a coronha em ambos os lados da lâmina. Isso evita rebarbas frustrantes por queda de material.
- Controles de pressão variável: permitem que os operadores reduzam a força de fixação em tubos de paredes finas para evitar esmagamento.
Alinhamento de esquadria e precisão de indexação
A precisão da esquadria e da indexação determina o encaixe da junta a jusante. Verifique se há escalas de graus endurecidas na base do pivô. Você precisa de batentes mecânicos positivos em ângulos comuns como 45° e 90°. As escamas suaves se desgastam com o tempo, prejudicando a precisão do ângulo. As configurações automatizadas exigem avaliações ainda mais rigorosas. Avalie a precisão dos sistemas de alimentação de material. Os controles NC e CNC devem apresentar limites de tolerância verificáveis. Solicite ao fabricante dados de repetibilidade em suas lançadeiras de indexação. Um sistema de alimentação sem precisão anula os benefícios de uma lâmina de alta qualidade.
Sistemas de gerenciamento térmico e evacuação de chips
Estratégias de lubrificação e tipos de refrigerante
Cortar metal gera um calor imenso e localizado. Os tipos de lubrificação e refrigeração gerenciam essa carga térmica perigosa. Compare cuidadosamente os sistemas de refrigeração por inundação com os sistemas de nebulização programáveis. O refrigerante de inundação funciona melhor para corte pesado de aço sólido. Afoga a zona de corte, eliminando o calor rapidamente. No entanto, os sistemas de inundação criam ambientes de trabalho confusos.
Os sistemas de nebulização programáveis lidam perfeitamente com o alumínio. Eles aplicam uma microgota precisa de lubrificante sintético diretamente nos dentes. Este método deixa cavacos secos e mantém espaços de trabalho muito mais limpos. Avalie a tolerância da sua instalação para manutenção de fluidos antes de escolher um sistema.
Sistemas de filtragem e especificações de bombas
As especificações de filtragem e bomba mantêm o fluido de resfriamento fluindo suavemente. Verifique a capacidade geral da bomba de refrigerante. Uma bomba fraca não consegue empurrar o fluido profundamente para dentro do canal de corte. Verifique a presença de sistemas de filtragem de dois estágios. Os filtros de dois estágios capturam pequenos finos de metal antes de circularem.
Erros comuns a evitar em relação à filtragem:
- Ignorando o tamanho da malha na tela de entrada primária.
- Deixar de limpar o filtro magnético secundário regularmente.
- Uso de misturas de refrigerante inadequadas causando crescimento bacteriano.
Os finos abrasivos não filtrados destruirão rapidamente o impulsor da bomba. Atualizar a filtragem antecipadamente evita dores de cabeça significativas de manutenção posteriormente.
Prevenção de remoção de cavacos e recorte
A folga dos cavacos mantém a zona de corte segura e eficiente. Procure gavetas de chips integradas para facilitar o esvaziamento manual. Transportadores automatizados de cavacos lidam perfeitamente com grandes volumes de resíduos. Eles removem detritos continuamente sem intervenção do operador. Mecanismos eficazes de escova de lâmina limpam os detritos das gargantas. Lascas presas causam um fenômeno chamado recortamento. A lâmina carrega o cavaco de volta para o material. O recorte reduz drasticamente a vida útil de suas ferramentas. Também estraga o acabamento superficial das peças recém-cortadas. O escoamento adequado dos cavacos é vital para a operação contínua.
Segurança do Operador e Conformidade Regulatória
Gabinetes de proteção e corte de máquinas
Os recursos de segurança protegem sua força de trabalho e sua empresa. Os sistemas de proteção e fechamento isolam a zona de perigo imediato. Certifique-se de que o equipamento possua protetores de lâmina retráteis. Essas proteções expõem a lâmina somente quando ela entra em contato com o material. Gabinetes de corte totalmente fechados oferecem proteção física máxima. Eles separam fisicamente o operador da zona de corte por completo. Os invólucros também contêm névoa perigosa de líquido refrigerante e fragmentos de metal voadores. Nunca comprometa a proteção estrutural para economizar alguns dólares.
Intertravamentos de segurança e padrões elétricos
Intertravamentos de segurança e conformidade elétrica evitam acidentes catastróficos. Verifique a presença de partidas magnéticas do motor. Esses starters evitam reinicializações acidentais da máquina após falhas inesperadas de energia. Os interruptores padrão permanecem "ligados" quando a energia cai, criando um grave perigo quando a eletricidade retorna. Botões de parada de emergência (parada de emergência) facilmente acessíveis são absolutamente vitais. Eles devem ser posicionados em todas as estações de controle do operador.
Confirme se a máquina atende rigorosamente aos padrões de segurança regionais. A conformidade com a OSHA é legalmente exigida nos Estados Unidos. A marcação CE serve o mesmo propósito regulatório na Europa. Máquinas não conformes expõem suas instalações a imensas responsabilidades legais. Isso também coloca seus valiosos operadores em riscos desnecessários.
Conclusão
A compra de equipamento de corte industrial exige olhar muito além do folheto. Os números de capacidade máxima raramente contam toda a história do desempenho da fábrica. Em vez disso, concentre-se nas classificações de serviço contínuo e no peso estrutural. Priorize a mitigação de vibrações e recursos específicos de materiais, como velocidades variáveis. O sistema ideal equilibra as despesas de capital iniciais com a eficiência operacional a longo prazo. Esse alinhamento estratégico garante tempo de inatividade mínimo e vida útil máxima dos consumíveis.
Solicite cortes de teste em seus materiais específicos de fornecedores selecionados. Verifique os tempos de ciclo declarados e inspecione pessoalmente a qualidade do corte. Traduza especificações técnicas em vantagens comerciais reais. Aplique esta estrutura com confiança antes de gerar seu próximo pedido de compra.
Perguntas frequentes
P: Qual é a diferença entre uma máquina de lâmina de serra com acionamento direto e uma máquina com lâmina de serra acionada por correia?
R: Os sistemas de acionamento direto utilizam uma caixa de engrenagens conectada diretamente ao motor, oferecendo torque máximo para materiais sólidos pesados. Os sistemas acionados por correia usam polias e correias, que podem deslizar sob cargas extremas, mas oferecem um corte mais suave e protegem o motor contra travamentos repentinos.
P: Por que um inversor de frequência variável (VFD) é importante em uma serra?
R: Um VFD permite que os operadores ajustem com precisão o RPM para corresponder à dureza do material e à contagem de dentes da lâmina. Isso evita danos térmicos à lâmina e garante um corte ideal em metais variados.
P: Como o peso da máquina afeta o desempenho de corte?
R: Máquinas mais pesadas absorvem a energia cinética e a vibração geradas durante o processo de corte. Menos vibração se traduz diretamente em cortes mais suaves, tolerâncias mais rigorosas e vida útil da lâmina significativamente mais longa.
P: Uma máquina de lâmina de serra pode cortar aço e alumínio com eficiência?
R: Somente se a máquina possuir controle de velocidade variável e sistemas de refrigeração compatíveis. O aço requer baixas velocidades e alto torque, enquanto o alumínio requer altas velocidades. Usar uma máquina de velocidade única para ambos estraga as lâminas e produz cortes ruins.


