A aquisição de rolos gigantes de papel alumínio a granel vai muito além da compra de produtos básicos. Ele serve como uma decisão crítica de engenharia que impulsiona a eficiência da produção, as taxas de refugo e a qualidade do produto final. Muitos conversores enfrentam uma grande desconexão durante seus ciclos de aquisição. Avaliar as propriedades da folha bruta sem avaliar simultaneamente seu maquinário de conversão leva a graves gargalos operacionais. Os operadores frequentemente enfrentam quebras repentinas de banda, telescopagem severa ou núcleos esmagados no chão de fábrica. Essas interrupções diárias destroem as margens de lucro e diminuem drasticamente o rendimento.
Nosso guia abrangente fornece uma estrutura concreta para o estágio de decisão, adaptada para compradores B2B e engenheiros de produção. Nós o ajudaremos a alinhar as especificações do seu rolo de folha de alumínio gigante com precisão em relação às suas capacidades operacionais. Você aprenderá como propriedades específicas de materiais, limites dimensionais e tolerâncias de tensão influenciam seu sucesso. Domine essas variáveis para maximizar a produção e eliminar desperdícios dispendiosos de materiais em suas linhas de produção.
Principais conclusões
- As propriedades do material determinam as necessidades do maquinário: o grau da liga, a têmpera e as tolerâncias de espessura influenciam diretamente as capacidades de controle de tensão necessárias da sua linha de produção.
- A precisão dimensional evita tempo de inatividade: O alinhamento rigoroso entre o diâmetro externo (OD), o diâmetro interno (ID) do rolo jumbo e os limites de desenrolamento da máquina não é negociável para um rendimento estável.
- O alinhamento de máquinas é o principal impulsionador do ROI: obter a matéria-prima ideal requer uma rebobinadeira de rolo de folha de alumínio altamente capaz para convertê-la de maneira lucrativa, sem desperdício excessivo.
- A verificação do fornecedor requer prova física: A avaliação de um fornecedor de máquina rebobinadora de rolo de folha de alumínio deve envolver testes de aceitação de fábrica (FAT) usando seu tipo específico de folha de origem.
O impacto nos negócios: por que as especificações da folha regem a lucratividade da rebobinagem
Pequenos desvios na bitola ou na resistência à tração prejudicam a produção contínua. Quando um rolo de folha metálica não tem espessura uniforme, uma tensão desigual se acumula em toda a teia. Este estresse localizado causa rupturas repentinas da teia. Isso cria rugas frustrantes e tempos de inatividade dispendiosos da máquina. Os operadores devem parar a linha, reenfiar a folha e descartar as seções danificadas. Essas microparadas se acumulam, prejudicando gravemente suas metas diárias de produção.
Em última análise, o rendimento determina sua verdadeira lucratividade. Um rolo jumbo mais barato com pouca uniformidade de espessura quase sempre custa mais caro. Gera sucata excessiva durante o processo de conversão. Esse desperdício desgasta rapidamente suas economias iniciais de material.
- Melhor Prática: Sempre monitore sua taxa de descarte por rolo jumbo. Compare o rendimento do material diretamente com o tempo de atividade da máquina para encontrar o fornecedor mais rentável.
- Erro comum: comprar folha de grau B para economizar cinco por cento em custos, apenas para perder quinze por cento em tempo de inatividade operacional.
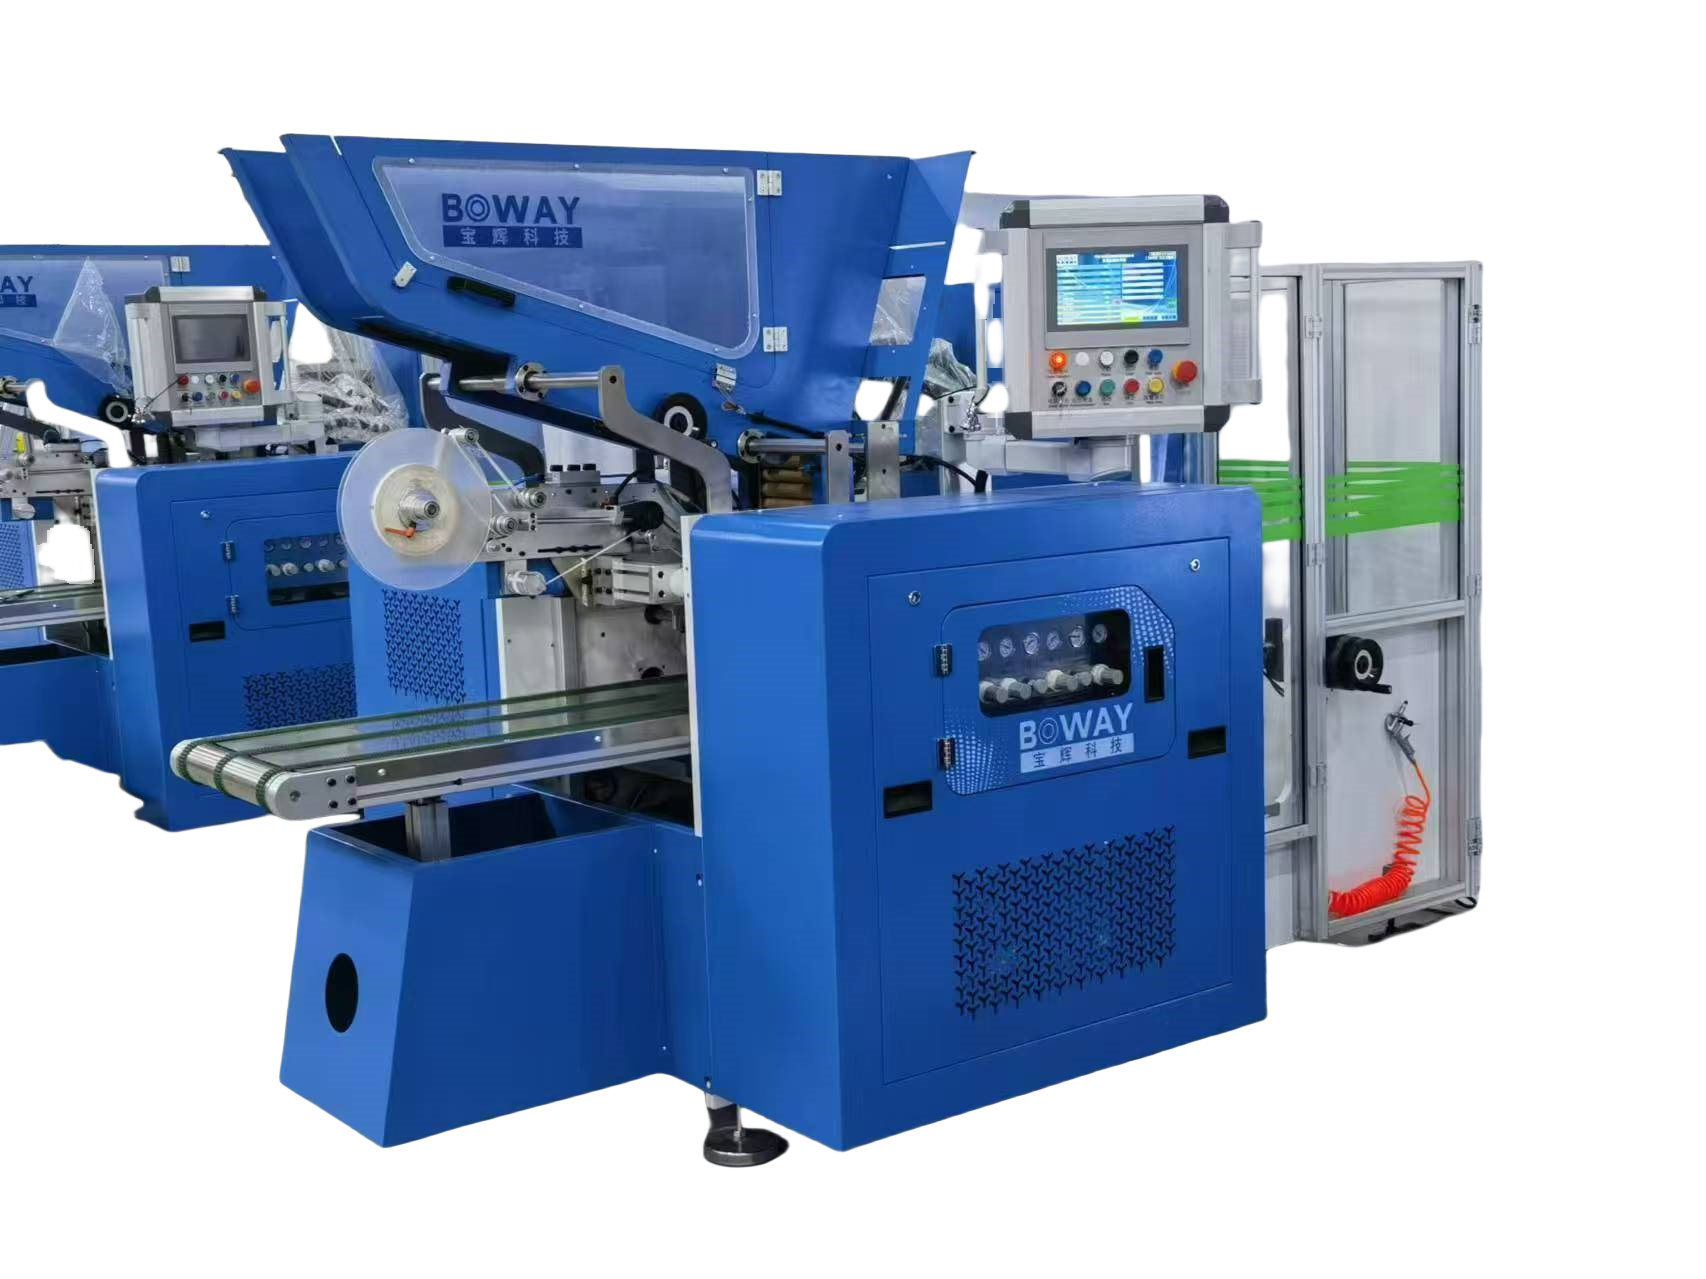
Para ter sucesso, perceba uma dura realidade. Até mesmo folhas cruas premium requerem equipamentos altamente calibrados para um processamento bem-sucedido. Colmatar a lacuna entre o fornecimento de matérias-primas e o investimento de capital exige tecnologia fiável. Você precisa de uma de primeira linha rebobinadeira de rolo de folha de alumínio para manter a lucratividade operacional. Esta máquina se ajusta dinamicamente a pequenas falhas de material. Ele preenche a lacuna crítica entre a aquisição de matérias-primas e as embalagens para o consumidor final.
Especificações críticas de materiais para fornecimento de rolos Jumbo
Grau e têmpera da liga
Você deve avaliar cuidadosamente o grau da sua liga antes de fazer qualquer pedido em grandes quantidades. A composição metalúrgica determina como a folha se comporta sob estresse mecânico. A liga 8011 oferece excelente flexibilidade porque contém pequenas quantidades de ferro e silício. Os fabricantes o utilizam muito para aplicações de embalagem doméstica padrão. Por outro lado, a liga 3003 utiliza manganês para maior resistência. Esta resistência específica o torna ideal para recipientes pesados para serviços de alimentação.
O temperamento é muito importante durante a fase de conversão. A maioria das operações de conversão utiliza um temperamento “O”. Esta designação significa que o metal está totalmente recozido e extremamente macio. Este estado suave limita inerentemente a resistência ao rasgo. As operações de desenrolamento em alta velocidade exigem um manuseio cuidadoso de materiais totalmente recozidos. A tensão excessiva de um rolo de têmpera "O" estica a folha permanentemente, arruinando a integridade estrutural.
Gráfico: Ligas e aplicações comuns de folha de alumínio
| Características primárias | do grau de liga | Casos de uso comuns | Nível de resistência à tração |
| 8011 | Alta flexibilidade, boas propriedades de barreira | Folha doméstica padrão, embalagem flexível | Moderado |
| 3003 | Resistência superior ao rasgo, estrutura rígida | Restauração pesada, contêineres semirrígidos | Alto |
| 1235 | Alta pureza de alumínio, muito macio | Embalagem de cigarro, folha de bateria | Baixo |
Espessura (Medidor) e Tolerâncias
A espessura da folha normalmente varia de 9 a 25 mícrons para conversão padrão. Você deve estabelecer critérios rigorosos de avaliação para uniformidade de espessura. Uma tolerância rígida de espessura entre ±3% e ±5% permanece absolutamente obrigatória para operações suaves.
Medidores irregulares causam picos de tensão localizados em toda a largura da banda. Quando bandas grossas encontram bandas finas, a tensão de desenrolamento concentra-se nas seções mais grossas. Essas pontas afiadas levam diretamente ao rompimento repentino da folha. É altamente recomendável exigir tolerâncias de ±3% se você operar linhas modernas e de alta velocidade. Isto evita quebras inesperadas e mantém os operadores seguros.
- Erro comum: Ignorar as faixas de medição ao inspecionar rolos jumbo. Sulcos grossos no rolo criam pontos duros. Esses pontos difíceis geralmente esmagam as camadas subjacentes ao longo do tempo.
Orifícios e grau de molhabilidade
Os furos comprometem seriamente a conformidade com a qualidade alimentar. Você deve definir limites estritos de furos aceitáveis por metro quadrado em seus contratos com fornecedores. Zero pinholes são ideais, mas praticamente impossíveis para medidores extremamente finos. Estabeleça limites claros com base nos requisitos regulamentares do usuário final. Segure as amostras de folha em uma luz de fundo forte para realizar verificações rápidas.
Os graus de molhabilidade determinam a quantidade de óleo de laminação residual deixado na superfície da folha. Os fornecedores classificam a molhabilidade em graus A, B ou C. O grau A representa uma superfície totalmente isenta de óleo. Ele permite que a água se espalhe uniformemente sem formar gotas. Essa limpeza impacta diretamente os padrões de segurança alimentar. Também afeta profundamente a forma como os mecanismos de colagem automática unem a extremidade traseira do rebobinador. O óleo repele naturalmente as colas à base de água, causando falha imediata de adesão durante a embalagem.
Especificações dimensionais e básicas para usinabilidade
Consistência de largura da web
A retilineidade da borda determina a precisão do corte em todas as suas execuções de produção. Tolerâncias de largura baixas forçam as funções de corte de bordas a trabalhar excessivamente. Bordas irregulares geram grandes quantidades de sobras de acabamento. Eles também retardam significativamente a rebobinagem de folha de alumínio . Certifique-se de que seu fornecedor garanta bordas retas para minimizar a sobrecompensação contínua da guia da banda.
Diâmetro interno (ID) e material do núcleo
Os tamanhos de núcleo padrão normalmente apresentam diâmetros internos de 3 ou 6 polegadas. Rolos jumbo pesados exigem núcleos incrivelmente robustos para sobreviver ao trânsito internacional e ao processamento agressivo. Núcleos de papelão esmagam-se facilmente sob forte torque rotacional. Eles entram em colapso quando os operadores engatam os mandris pneumáticos da máquina.
Núcleos de aço ou alumínio de parede pesada resolvem totalmente esse problema. Eles lidam com confiança com pressões extremas do mandril pneumático sem deformação. Núcleos fortes evitam deslizamentos durante as fases de aceleração e garantem um desenrolamento estável do início ao fim.
- Melhores Práticas: Use mandris de expansão especializados. Eles distribuem a pressão uniformemente, prendendo os núcleos de aço com segurança, sem danificar as paredes internas.
Diâmetro Externo (DE) e Peso do Rolo
O diâmetro externo máximo do rolo e o peso total devem corresponder perfeitamente aos limites da sua máquina. Um rolo jumbo padrão pode pesar facilmente várias centenas de quilos. A sobrecarga do suporte de desenrolamento causa instabilidade perigosa do equipamento. Ele sobrecarrega os servomotores e acelera o desgaste mecânico dos rolamentos. Sempre verifique a capacidade máxima de carga antes de encomendar rolos jumbo mais pesados de uma nova fábrica.
Alinhando o fornecimento de folha de alumínio com as especificações da máquina rebobinadora de rolo de folha de alumínio
Sistemas de controle de tensão de banda
Folhas mais finas com menos de 11 mícrons precisam de extremo cuidado durante o processamento. Eles esticam ou quebram facilmente sob tensão de enrolamento padrão. O controle de tensão de circuito fechado altamente sensível torna-se vital para esses medidores finos. A maquinaria deve ajustar as forças de tração instantaneamente.
Sistemas avançados usam células de carga precisas junto com freios magnéticos a pó ou servomotores. Este ciclo de feedback ajusta a tensão dinamicamente a cada milissegundo. Os servomotores oferecem um controle de baixa tensão muito melhor para folhas delicadas de 9 mícrons do que os freios a pó magnéticos tradicionais. Essa tecnologia evita o estiramento do material e mantém as bordas dos rolos perfeitas e niveladas.
Limites de velocidade versus integridade de material
Velocidades de produção mais rápidas exigem matérias-primas mais fortes. Você deve avaliar cuidadosamente as velocidades de processamento desejadas. Compare as diferentes especificações da máquina rebobinadora de rolo de folha de alumínio ao adquirir material. A velocidade do maquinário define seu orçamento de matéria-prima.
Operar uma máquina a 300 metros por minuto é um tanto indulgente em ligas de qualidade inferior. Empurrar uma máquina a 600 metros por minuto exige resistência à tração superior. Folhas mais baratas rasgarão instantaneamente em altas velocidades devido ao arrasto aerodinâmico e ao intenso atrito dos rolos. Compre uma folha melhor se quiser executar linhas mais rápidas sem interrupções constantes.
Mecanismos de colagem e emenda automática
Os tratamentos de superfície interagem diretamente com sistemas de acabamento automatizados. A folha de origem deve aceitar facilmente adesivos à base de água ou termofusíveis. Se o grau de molhabilidade for muito baixo, o óleo residual impedirá que a cola forme uma ligação forte.
Quando a cola não adere, os recursos automatizados de colagem do núcleo do rebobinador funcionam rapidamente. Os mecanismos de vedação traseira não conseguirão proteger o rolo de consumo acabado. Essa interrupção da produção contínua desperdiça tempo do operador e prejudica suas métricas diárias de produtividade. Certifique-se de especificar grau de molhabilidade A se utilizar sistemas de vedação com cola fria.
Avaliando um fornecedor de máquina rebobinadora de rolo de folha de alumínio
Due Diligence do fornecedor
Selecione parceiros de fabricação com base em critérios objetivos e comprovados. Procure décadas de experiência empresarial e uma enorme base instalada global. A estrita conformidade com a segurança CE ou UL deve permanecer uma expectativa básica para qualquer equipamento industrial. Um grande parceiro de engenharia entende tanto as propriedades metalúrgicas quanto a automação mecânica avançada. Eles constroem máquinas que respeitam a fragilidade inerente do alumínio macio.
Teste de aceitação de fábrica (FAT)
Nunca compre máquinas de capital às cegas em um folheto digital. Você deve exigir um protocolo abrangente de Teste de Aceitação de Fábrica. Leve seus rolos jumbo exatos para suas instalações de fabricação. Observe o equipamento processar seu grau e espessura específicos ao vivo.
Um FAT adequado envolve testes de simulação, testes de baixa velocidade, testes de velocidade total e avaliações de parada de emergência. Esta prova física elimina completamente surpresas dispendiosas posteriores. Este exigente processo de verificação separa um fornecedor médio de um verdadeiramente de classe mundial fornecedor de máquina rebobinadora de rolos de folha de alumínio . Não aceite desculpas se eles recusarem um teste ao vivo.
Pós-venda e disponibilidade de peças
O risco operacional persiste muito depois do término da instalação inicial. Avalie o acordo de nível de serviço do fornecedor para peças de reposição. Freqüentemente, você precisará de lâminas de corte consumíveis, válvulas pneumáticas e correias de transmissão. As máquinas suportam desgaste intenso.
Certifique-se de que eles oferecem remessa internacional rápida para componentes urgentes. Verifique se eles possuem recursos de solução de problemas remotos por meio de PLCs conectados à Internet. O forte suporte digital minimiza o tempo de inatividade, permitindo atualizações de software sem a necessidade de engenheiros viajarem pelo mundo. Isso mantém suas linhas de produção em movimento lucrativo.
Conclusão
O fornecimento bem-sucedido requer uma equação cuidadosa de duas partes. Você deve proteger rolos jumbo com tolerância restrita. Você também deve implantar equipamentos perfeitamente capazes de lidar com eles. Ignorar um lado desta equação garante falha na fabricação. Harmonizar as especificações dos materiais com as capacidades da máquina proporciona a máxima eficiência.
Tome medidas imediatas para melhorar sua estratégia de compras hoje mesmo. Siga estas práticas recomendadas operacionais comprovadas:
- Realize uma auditoria completa de materiais de seus atuais fornecedores de folhas gigantes para identificar inconsistências nos medidores.
- Documente tolerâncias exatas de largura, bitola e núcleo específicas para os limites atuais de sua instalação.
- Execute testes simples de molhabilidade em lotes de materiais recebidos para garantir compatibilidade de colagem confiável.
- Apresente esses requisitos de materiais rígidos ao solicitar orçamentos competitivos para sua próxima atualização de maquinário.
Perguntas frequentes
P: Qual é a tolerância de espessura padrão que devo aceitar de um fornecedor de rolos jumbo?
R: Normalmente, você deve aceitar ±5% para aplicações padrão. No entanto, as máquinas modernas de alta velocidade geralmente requerem ±3% para evitar quebras da folha. Tolerâncias mais restritas reduzem picos de tensão localizados, garantindo um desenrolamento suave em velocidades máximas de produção.
P: Como a telescopia do rolo afeta o processo de rebobinagem?
R: A telescopia envolve o deslocamento lateral do rolo de folha metálica. Causa enrolamento irregular nas bordas. Este defeito força o sistema de orientação da banda (EPC/LPC) da rebobinadora a compensar constantemente. Essa compensação excessiva muitas vezes retarda a produção e causa sérios desperdícios de acabamento de bordas.
P: Uma máquina rebobinadora de folha de alumínio pode lidar com folhas padrão e resistentes?
R: Sim, desde que a máquina possua perfis de tensão programáveis. Também deve ter pressões de corte ajustáveis projetadas para vários medidores. Máquinas de qualidade lidam facilmente com faixas de 9 a 30 mícrons, armazenando receitas de materiais específicos na interface de controle.
P: Por que o material central do rolo jumbo é importante?
R: Rolos pesados em núcleos de papelão fracos entrarão em colapso total. A imensa pressão dos eixos de desenrolamento pneumáticos da máquina os esmaga. Este colapso interrompe imediatamente a produção e desperdiça enormes quantidades de material. Núcleos de aço ou alumínio de parede pesada continuam sendo o padrão da indústria.


